导辊轴选磨光圆还是镀铬轴,关键看辊面是否直接接触材料、是否要求耐磨,以及后续是否还要车铣钻孔或包胶。需要继续加工、以尺寸和直线度为主时选磨光圆;辊面直接导向、要求耐磨和较低摩擦时选镀铬轴。两者对应不同工序位置。
导辊轴什么时候用磨光圆?
导辊轴后续还要车、铣、钻、磨或包胶时,优先用磨光圆;辊面已经定尺、只做导向时,再评估镀铬轴。45# 磨光圆为非调质状态,约 HRC17,表面为磨光,常规粗糙度 Ra ≤ 0.8 μm,适合再加工及轴类零件备料。印刷和纺织机械的导辊轴如果还要加工键槽、螺纹或后续包胶,磨光圆更便于安排工序;需要更好的基体性能时,可选用 45# 调质磨光圆,表面硬度 HRC25~28 或 HRC28~32,按订单选择,也可选用 40Cr 调质磨光圆,调质硬度 HRC28~35。这类磨光圆保留后续加工空间,但热处理和磨光后的尺寸仍要按图纸核对。
什么时候该选镀铬轴?
辊面或轴颈直接承担导向、耐磨,且后续不再大量切削时,选镀铬轴更合适。这里说的镀铬软轴,指表面未做高频淬火的 45# 镀铬轴,不是柔性传动用的钢丝软轴。45# 镀铬软轴基体约 HRC17,适合后续加工、支撑、导向等需要兼顾加工性的轴类需求;45# 镀铬硬轴先高频淬火再镀硬铬,淬硬层 ≥ HRC55、有效硬化层约 2 mm,适合表面耐磨与导向稳定性要求更高的工况。义欣常规硬铬层单边 10~50 μm,硬铬层硬度可达 HV800+,镀铬表面粗糙度 Ra ≤ 0.4 μm。需要调质基体时,再看 45# 调质镀铬棒或 40Cr 调质镀铬棒;重载、冲击工况可评估 42CrMo 调质镀铬棒,调质硬度 HRC30~38,按订货交期确认。
下表把常被拿来比较的几类放在一起:
| 选项 | 基体与表面状态 | 更适合的工序位置 | 询价时要确认 |
|---|---|---|---|
| 45# 磨光圆 | 45# 钢,非调质,约 HRC17,磨光表面 | 后续车铣钻磨、包胶或轴类备料 | 直径、公差带、直线度、定尺长度 |
| 45# 镀铬软轴 | 45# 钢,不做高频淬火,基体约 HRC17,硬铬 | 仍需后续加工、支撑、导向,兼顾加工性 | 镀层单边厚度、镀前尺寸、不镀部位 |
| 45# 镀铬硬轴 | 45# 钢,高频淬火后镀硬铬,淬硬层 ≥ HRC55、有效硬化层约 2 mm | 辊面直接导向、表面耐磨与导向稳定性要求更高 | 淬硬层、铬层、最终公差分开写 |
| 调质镀铬棒(45# / 40Cr) | 45# 调质基体表面硬度 HRC25~28 或 HRC28~32 后镀硬铬;40Cr 调质硬度 HRC28~35 后镀硬铬 | 需要调质基体并兼顾表面耐磨的导辊轴 | 调质硬度、镀层、最终尺寸 |
表中硬度与镀层为常规能力,具体按图纸和订单确认。
硬铬层要做多厚,镀前尺寸怎么留?
硬铬层按最终公差和镀后精整确定,不是越厚越好。铬层较薄时,镀后表面与原加工表面相近;镀层加厚后,表面会随厚度增加而变粗。义欣常规硬铬层单边 10~50 μm,具体厚度仍要把镀前尺寸、镀后是否再磨或抛光和最终公差写在同一张图纸上。镀前基体的麻点和划痕在镀后大多会被放大,镀前要处理。轴上的螺纹、台阶和键槽没有通用顺序可直接套用:应在图纸上写明它们在镀前还是镀后加工,以及螺纹处是否保护或去除铬层,并与加工方和镀铬方确认。公差带可按图纸做到 0.02 mm,直线度和粗糙度也应在询价时一并给出。
询价时写清这些
- 导辊轴在设备中的位置:辊面直接接触材料,还是只作支撑;后续是否包胶、车铣、钻孔。
- 基体材料与状态:45#、40Cr 或 42CrMo;是否需要调质,调质硬度按订单选择。
- 表面方案:磨光还是硬铬;硬铬层单边厚度范围,镀前尺寸和镀后是否再磨或抛光。
- 关键尺寸与公差:直径公差带、长度、台阶、螺纹、键槽;公差带可按图纸做到 0.02 mm。
- 直线度与粗糙度:直线度按长度要求写;粗糙度可参考镀铬 Ra ≤ 0.4 μm、磨光 Ra ≤ 0.8 μm。
- 镀前与镀后工序顺序:螺纹、台阶、键槽在镀前还是镀后;螺纹是否保护或去除铬层。
- 不镀部位:哪些轴颈、螺纹、中心孔不镀,如何保护。
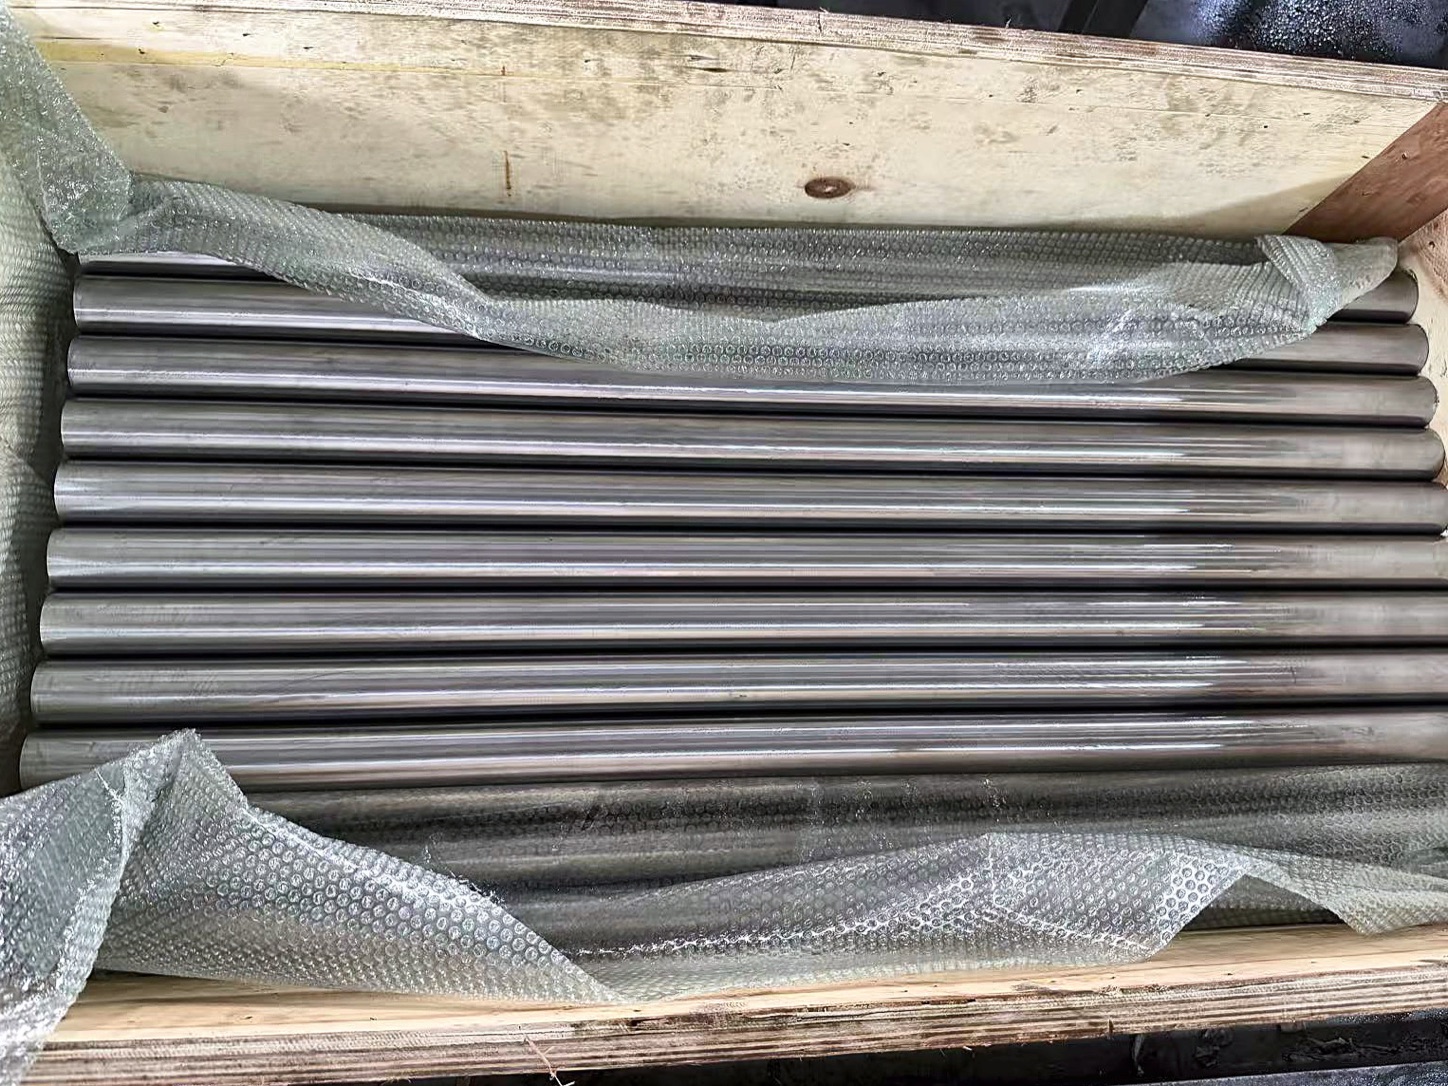
- 检测与包装:需要哪些尺寸和硬度记录,是否委托外部实验室检测;出口棒料裹气泡膜、装木箱。
常见问题
磨光圆能不能直接当导辊面用?
可以,但要看辊面是否直接接触材料并承担耐磨。45# 磨光圆为非调质状态,约 HRC17,更适合后续加工或另有包覆的轴类备料;若辊面直接导向且要求表面耐磨,应评估镀铬硬轴或调质镀铬棒。
镀铬软轴和镀铬硬轴怎么区分?
看是否做表面高频淬火。45# 镀铬软轴不做高频淬火,基体约 HRC17,适合后续加工、支撑、导向并兼顾加工性;45# 镀铬硬轴高频淬火后镀硬铬,淬硬层 ≥ HRC55、有效硬化层约 2 mm,适合表面耐磨与导向稳定性要求更高的工况。
硬铬层越厚越耐磨吗?
不能只按厚度判断。铬层较薄时,镀后表面与原加工表面相近;镀层加厚后,表面会随厚度增加而变粗。义欣常规硬铬层单边 10~50 μm,厚度要与镀前尺寸、镀后精整和配合公差一起确定。
螺纹和台阶应该镀前还是镀后加工?
没有通用顺序可直接套用。应在图纸上写明螺纹、台阶、键槽与镀铬的先后,以及螺纹处是否保护或去除铬层,并与加工方和镀铬方确认。镀前基体的麻点和划痕在镀后大多会被放大,镀前要处理。
结论
导辊轴的选型顺序是先定工序位置,再定表面。后续还要车铣钻孔、包胶或作为备料,选 45# 磨光圆或调质磨光圆;辊面或轴颈直接承担导向和耐磨,选镀铬硬轴;仍需后续加工又想要硬铬表面,可评估镀铬软轴;调质基体兼顾表面耐磨,选调质镀铬棒;重载冲击工况再看 42CrMo 调质镀铬棒。把镀层、硬度和最终公差分开写进图纸,询价和验收才有共同依据。
本文由常州市义欣精密机械有限公司技术团队整理。文中涉及义欣产品的参数均为常规能力,具体以 yxrod.com 与双方确认的图纸、订单为准。