
镀铬软轴和镀铬硬轴怎么选?从后续加工和耐磨要求判断
镀铬软轴和镀铬硬轴怎么选,关键看两件事:轴在交货后是否还要车、铣、钻,以及使用部位对表面耐磨和导向稳定性要求有多高。后续加工量大,通常先看镀铬软轴;表面频繁摩擦、导向稳定性要求高且后续加工少,通常先看镀铬硬轴。实际选型仍需按图纸、用途和验收项目逐单确认。 先看后续加工:软轴保留加工空间 义欣产品目录中,45 镀铬软轴的…
镀铬软轴和镀铬硬轴怎么选,关键看两件事:轴在交货后是否还要车、铣、钻,以及使用部位对表面耐磨和导向稳定性要求有多高。后续加工量大,通常先看镀铬软轴;表面频繁摩擦、导向稳定性要求高且后续加工少,通常先看镀铬硬轴。实际选型仍需按图纸、用途和验收项目逐单确认。
先看后续加工:软轴保留加工空间
义欣产品目录中,45# 镀铬软轴的材料状态为 45# 钢、非调质,表面不做高频淬火,表面处理为硬铬。它的特点不是柔性传动,而是基体没有经过表面高频淬火,因此更适合仍需车、铣、钻等后续加工的需求。资料显示,镀铬软轴适合后续加工、支撑、导向等需要兼顾加工性的轴类需求。
如果订单在供货后还要在轴端车螺纹、铣键槽、钻孔或做其他配合加工,采购和工程人员应把这些加工内容写进询价。因为镀铬层已经存在,加工部位会破坏局部镀层,是否需要补镀、避让镀层或预留加工余量,要由双方按图纸确认。对于只是作为轴类零件备料的场景,45# 磨光圆也是可选路线,表面为磨光,不含硬铬层,便于后续加工后再决定表面处理。
硬轴的情况不同。45# 镀铬硬轴先做表面高频淬火,再镀硬铬。资料显示,其高频淬火硬化层约 3 mm 为典型可达能力。若在硬化层区域车削或钻孔,可能切入硬化层并影响镀层连续性。因此,硬轴更适合后续加工量少、以表面耐磨和导向稳定为优先的工况。若必须加工,应在询价时说明加工部位、余量和最终尺寸,逐单评估。
再看表面耐磨:硬轴的高频淬火与硬铬层
若使用部位存在频繁相对运动、配合件容易磨损,或者希望表面硬度与导向稳定性更可控,通常优先评估镀铬硬轴。义欣资料显示,硬铬层单边 10 μm 以上、硬铬层硬度 HV800 以上、镀铬硬轴高频淬火硬化层约 3 mm,均为可达工艺能力,需按图纸确认,不是所有规格的默认交付值。
镀铬软轴同样有硬铬层,但基体未做表面高频淬火。对于以支撑、导向为主、后续还要加工的轴类需求,软轴可以在加工性和表面硬铬之间取得平衡。对于表面耐磨要求高、后续加工少的工况,硬轴的淬火硬化层更匹配。需要说明的是,硬铬层和硬化层的实际数值要结合直径、长度、材料状态、加工路线和测量方法确认;检测结果只代表对应样品、批次与报告范围。
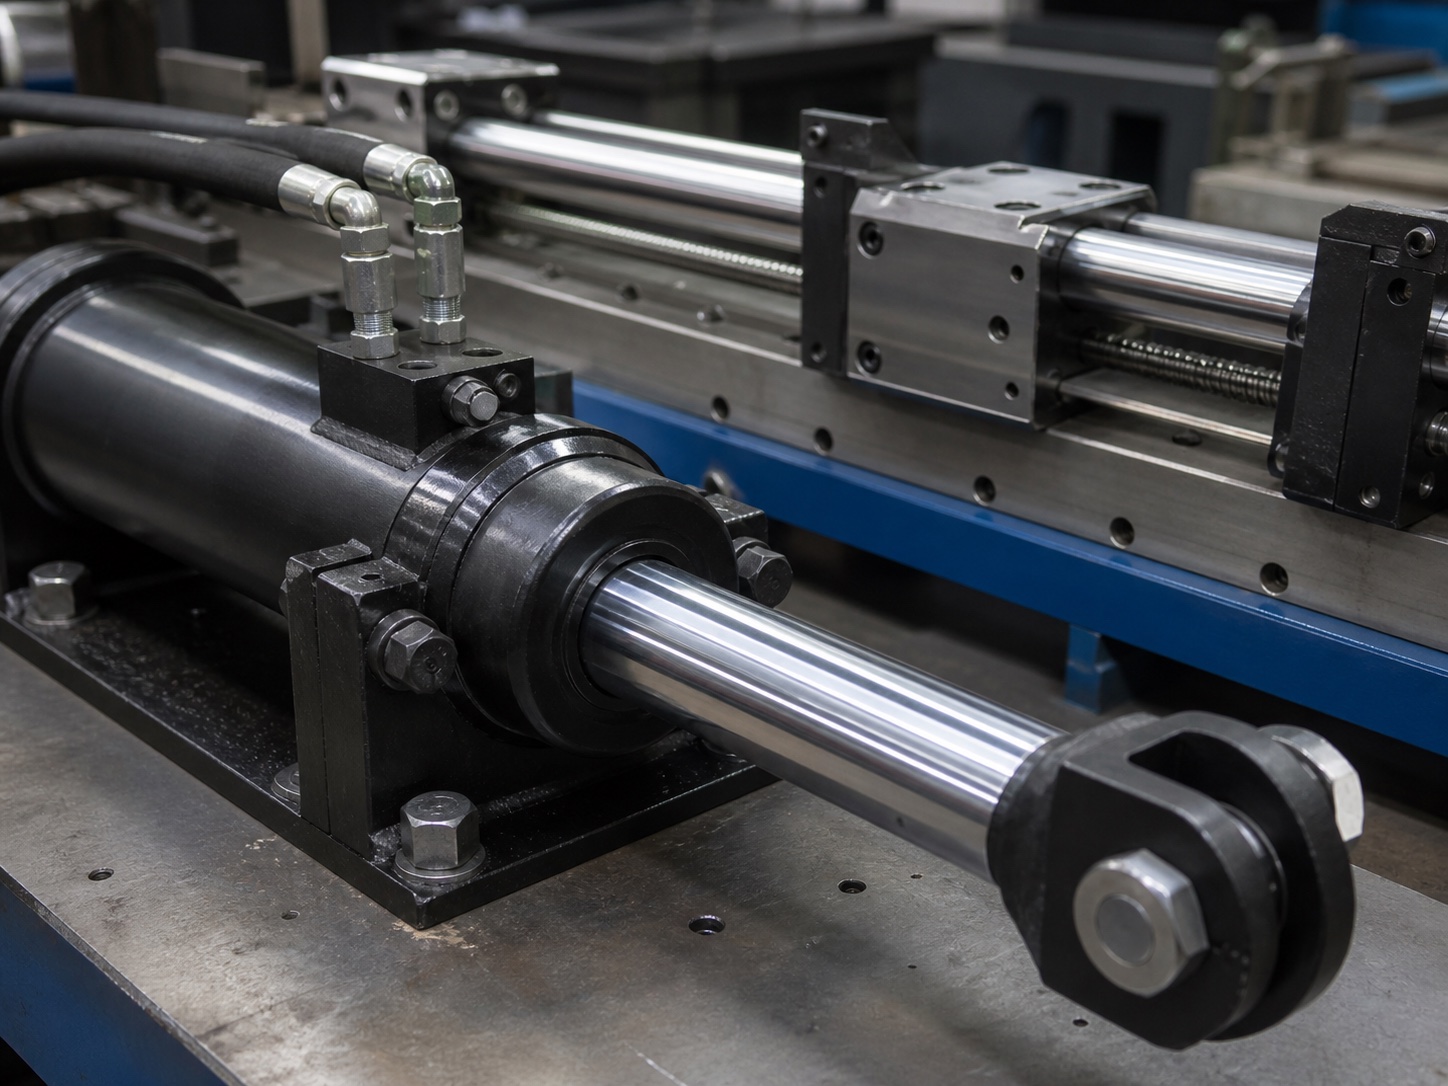
如果既希望基体具备调质状态,又需要硬铬表面,可以评估 45# 调质镀铬棒或 40Cr 调质镀铬棒。这类产品的基体状态、镀层和最终公差需要分别确认。若后续还有大量车铣钻,45# 调质磨光圆或 40Cr 调质磨光圆通常更便于安排加工;其中 45# 调质磨光圆调质硬度 HRC25~28,常用公差 -0.02~-0.05 mm,可选 0~-0.02 mm,具体随规格和订单说明确认。
询价与验收:把选择依据写成可核对项
选型结论要落到询价单和验收单上。资料中的询价检查表建议准备产品类型与用途、材料牌号或参考牌号与热处理状态、直径长度数量与公差、镀层硬度硬化层与端部加工、检测方法抽样与验收标准、包装收货地与联系方式。这样供应商才能判断软轴、硬轴或调质系列哪条路线更合适。
| 对比项 | 镀铬软轴 | 镀铬硬轴 |
|---|---|---|
| 材料与状态 | 45# 钢,非调质 | 45# 钢,表面高频淬火 |
| 表面处理 | 硬铬 | 先表面高频淬火,再镀硬铬 |
| 后续车铣钻 | 相对更适合,基体未做高频淬火 | 需谨慎评估,可能影响硬化层与镀层 |
| 耐磨与导向 | 表面为硬铬,基体未做高频淬火 | 更侧重表面耐磨与导向稳定 |
| 可达能力 | 硬铬层单边 10 μm 以上、硬度 HV800 以上,需按图纸确认 | 同样适用硬铬层可达能力;高频淬火硬化层约 3 mm 典型可达,需按图纸确认 |
| 常见适用 | 后续加工、支撑、导向等兼顾加工性 | 表面耐磨、导向稳定、后续加工少 |
| 询价重点 | 加工部位、镀层避让、公差、检测 | 硬化层、镀层硬度、公差、检测 |
表中的可达能力用于前期选型和技术沟通。0.02 mm 公差带、单边 10 μm 以上硬铬层、HV800 以上硬铬层硬度、约 3 mm 高频淬火硬化层,都要按直径、长度、材料状态、加工路线和测量方法逐单确认,不能理解为所有规格默认适用。
常见问题
镀铬软轴是柔性传动用的钢丝软轴吗
不是。义欣产品目录中的 45# 镀铬软轴,指表面未做高频淬火的 45# 镀铬轴,材料状态为非调质,表面为硬铬,用于后续加工、支撑、导向等需求,不涉及弯曲半径或柔性传动。它与柔性传动用的钢丝软轴不是同一类产品。
镀铬硬轴镀铬后还能车削或钻孔吗
硬轴先做表面高频淬火再镀硬铬,典型可达的高频淬火硬化层约 3 mm。车削或钻孔可能切入硬化层,并影响镀层连续性。若交货后仍需加工,应在询价时说明加工部位、余量和最终尺寸,由双方按图纸确认可行边界。
0.02 mm 公差带、HV800 以上硬铬层是默认值吗
不是。0.02 mm 公差带、硬铬层单边 10 μm 以上、硬铬层硬度 HV800 以上、约 3 mm 高频淬火硬化层,都是义欣可达工艺能力。能否采用要结合直径、长度、材料状态、加工路线和测量方法逐单确认,并以双方确认的图纸、规格书或订单为准。
结论
从后续加工和耐磨要求判断,可以按以下路径筛选:
- 交货后还要车、铣、钻,且希望保留加工性:优先评估 45# 镀铬软轴;若不需要硬铬表面,也可看 45# 磨光圆。
- 表面频繁摩擦、导向稳定性要求高,后续加工少:优先评估 45# 镀铬硬轴。
- 需要调质基体并保留后续加工空间:评估 45# 调质磨光圆或 40Cr 调质磨光圆。
- 需要调质基体加硬铬表面:评估 45# 调质镀铬棒或 40Cr 调质镀铬棒。
- 直线运动、导向用途且材料状态为非调质:目录中另有 45# 镀铬直线光轴,具体仍按图纸和工况确认。
不管选哪条路线,询价时把用途、材料状态、尺寸公差、镀层与硬化层、检测方法和验收标准写清楚。义欣产品的可达能力值需要按图纸确认,实际交付以双方确认的图纸、规格书或订单为准。
本文由常州市义欣精密机械有限公司技术团队整理。文中涉及义欣产品的参数均为可达能力,具体以 yxrod.com 与双方确认的图纸、订单为准。