轴类零件的残余应力主要来自塑性成形、材料去除和热处理:冷拉与矫直会在棒料内部留下应力,切削去掉表层材料会打破原有平衡,淬火回火则带来热应力与组织应力。应力一旦释放或重新分布,轴就会弯曲,直线度随之下降。
棒料进厂时是直的,残余应力从哪里来?
残余应力主要来自塑性成形、材料去除和热处理三类环节,其中塑性成形留下的应力在后续加工中往往最先表现出来。
棒料经冷拉和矫直等塑性成形可以获得较高直线度,但塑性成形会在材料内部留下残余应力。冷拉后,残余应力在截面上分布并不均匀,表层与中心的受力状态不同;随后的矫直会降低冷拉产生的残余应力。矫直参数同样起作用,辊缝大小会影响棒材的残余应力和塑性变形。也就是说,矫直本身既在改善直线度,也在改写应力分布。
热处理是另一条来源。淬火和回火会产生热应力、组织转变应力和硬化残余应力,并伴随相变引起的塑性变形,这是热处理变形的来源;影响变形的参数超过 200 个,分布在各个制造工序中。表面高频淬火在形成硬化层的同时也会引入硬化残余应力,例如 45# 镀铬硬轴经高频淬火后淬硬层 ≥ HRC55、有效硬化层约 2 mm,这类零件的应力状态与未淬火棒料并不相同。
残余应力为什么会让轴变弯?
因为加工把一部分材料连同应力一起带走,剩下的应力失去平衡,零件通过变形重新找平衡。
对这种棒料进行切削加工时,残余应力被释放,会使棒料弯曲变形,圆度和直线度随之下降。冷拉留下的残余应力在截面上分布并不均匀,表层材料的去除量一变,截面上的应力平衡随之改变,变形就出现了。
这也解释了一个常见的验收困惑:交货状态下测得的直线度,反映的是棒料当时的应力平衡状态,而不是加工成品后的状态。车、铣、磨去掉了多少材料、去除是否均匀、工序之间如何衔接,都会改变最终结果。判断一根轴能不能满足图纸,要把加工余量和工序顺序一起看。
矫直和热处理,哪个环节对直线度影响更大?
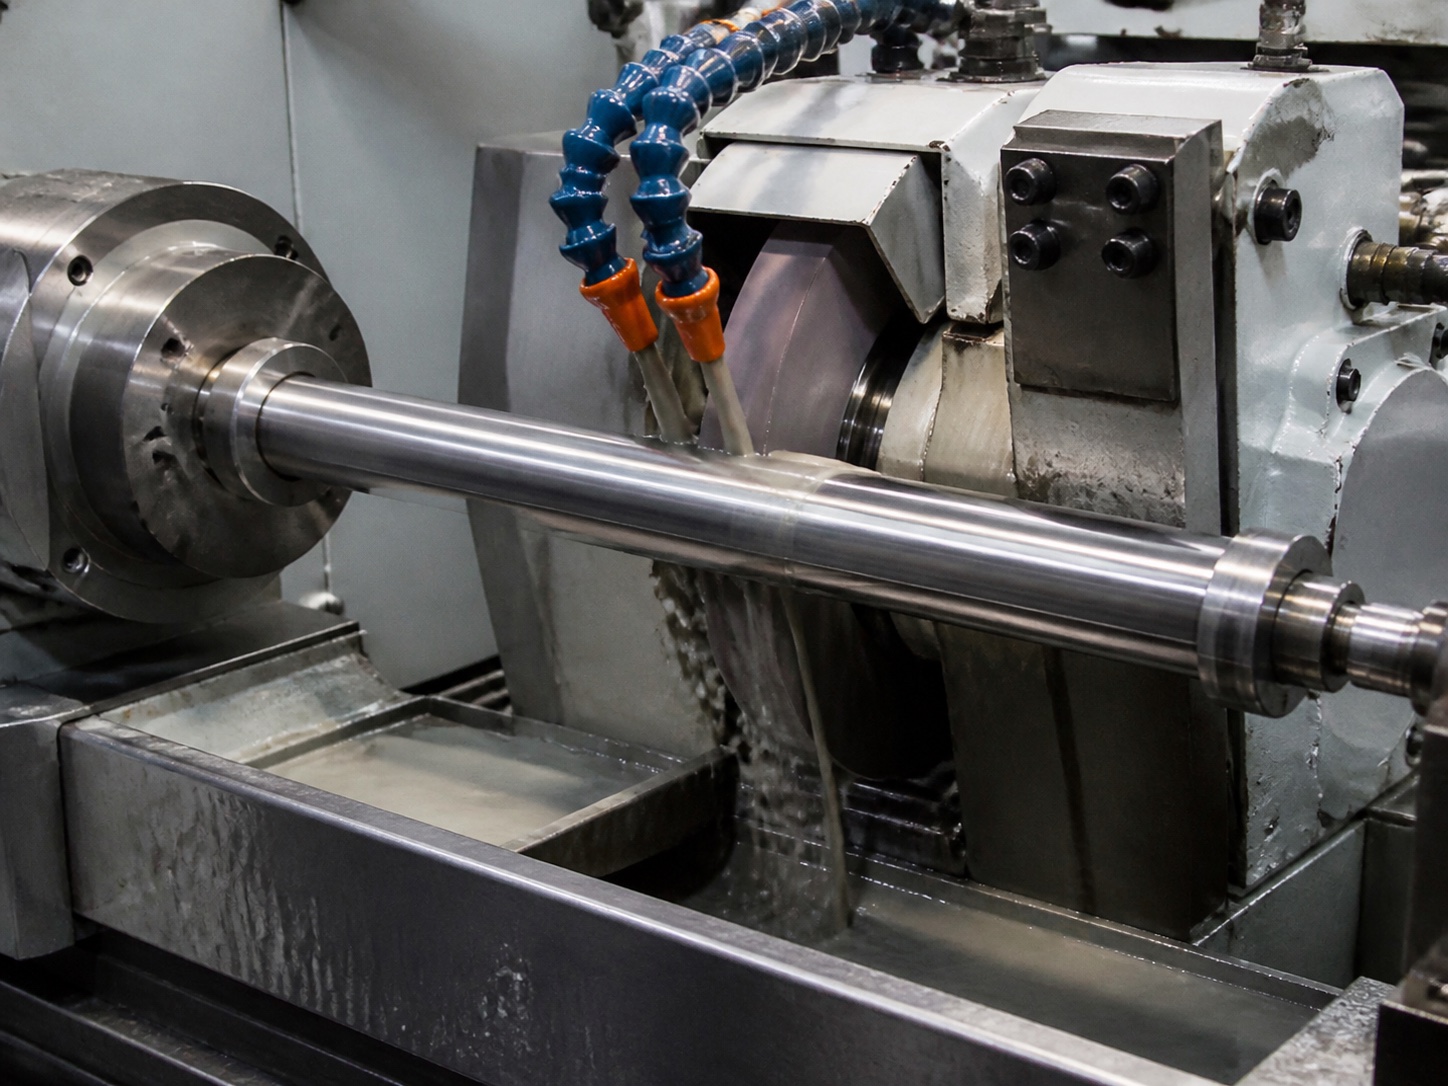
两个环节都会改写残余应力分布,不能只盯其中一道,关键是工序顺序、参数和检测方式。
矫直的影响体现在参数上。矫直会改写冷拉留下的残余应力,但辊缝设置不当会带来新的塑性变形,所以矫直后测得直线度很好,并不代表内部应力已经消除。
热处理的影响体现在应力和组织上。淬火与回火产生的三类应力叠加,加上相变塑性变形,使变形来源分散在多个工序。回火温度与时间会影响硬度,具体参数按标准和钢厂数据确认;但硬度相同并不意味着韧性和强度相同,验收仍要按硬度、拉伸等检测结果和订单确认。感应表面淬火的加热速率常超过约 150 °C/s,具体按设备与检测确认,在时间和能耗上有优势;对于连续感应调质与炉内调质,两种方式得到的性能都应按硬度、拉伸等检测结果和订单确认,不做优劣判断。
| 环节 | 应力来源 | 对直线度的表现 | 询价或图纸怎么写 |
|---|---|---|---|
| 冷拉、剥皮 | 塑性成形,截面应力分布不均 | 交货时较直,去除表层后容易变弯 | 交货状态、加工余量 |
| 滚光矫直 | 矫直塑性变形,辊缝影响明显 | 直线度改善,应力重新分布 | 最终矫直安排在哪道工序之后 |
| 车削、磨削 | 去除材料,原有平衡被打破 | 加工后弯曲、圆度下降 | 粗加工与精加工余量、工序顺序 |
| 淬火、回火 | 热应力、组织转变应力、硬化残余应力 | 热处理变形,后续加工继续释放 | 硬度要求、检测项目 |
| 表面高频淬火 | 硬化层带来的残余应力 | 与未淬火棒料应力状态不同 | 淬硬层硬度、有效硬化层深度 |
直线度写到图纸上,还差哪些条件?
直线度必须带上测量条件,才具备可复核性。
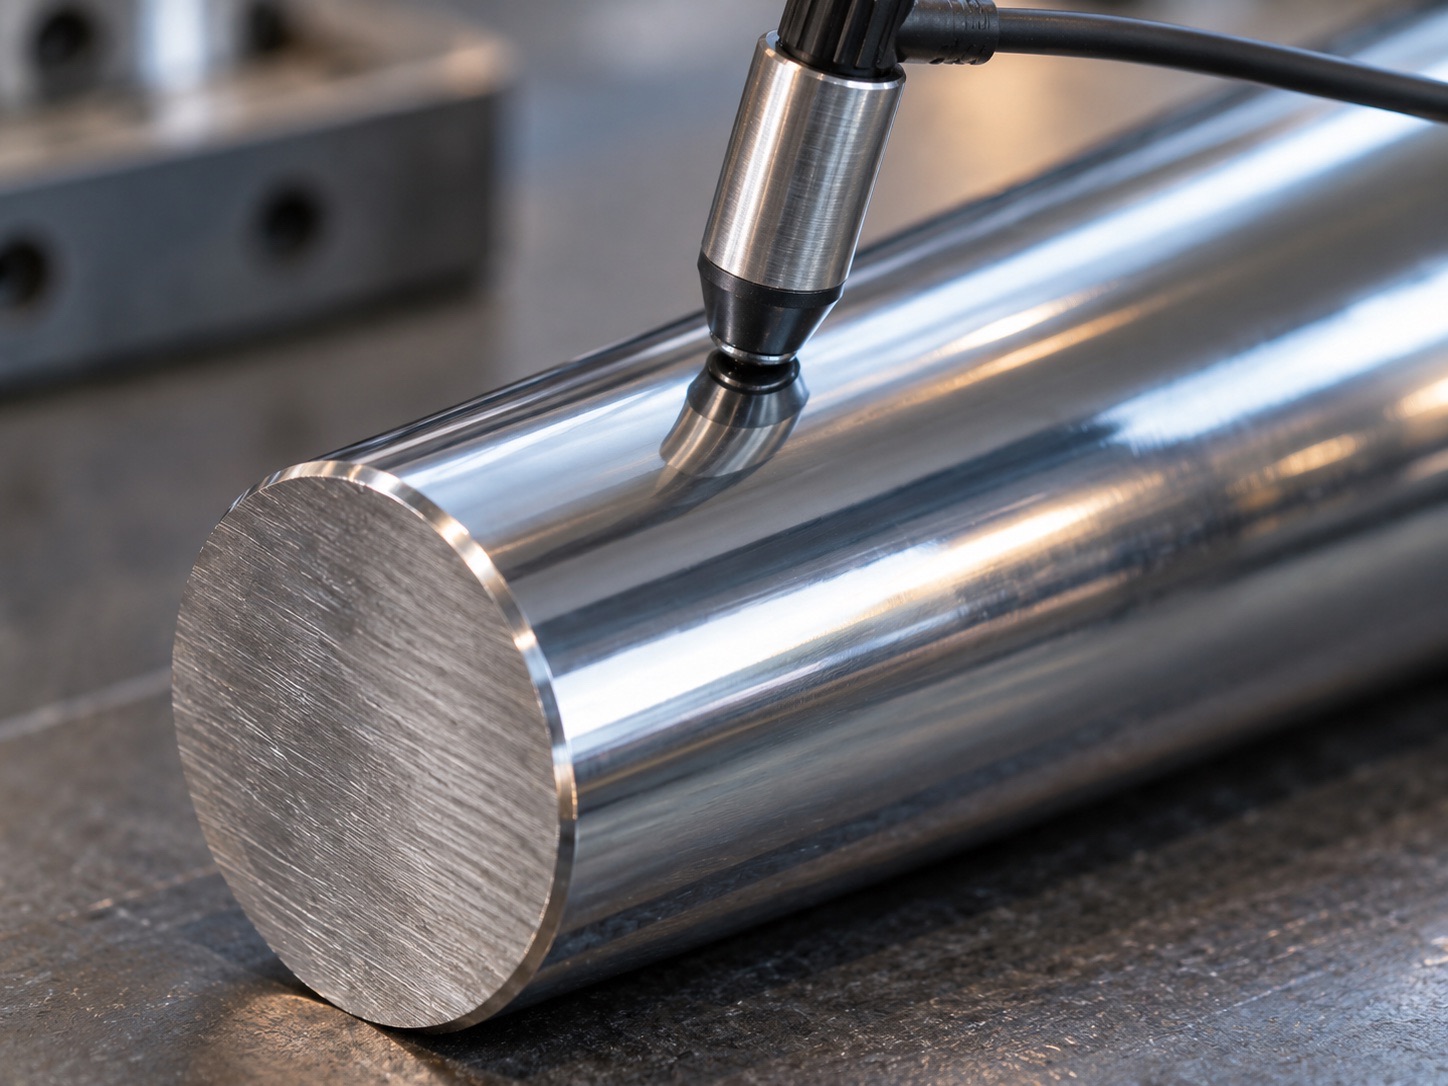
对长轴来说,直线度结果会受到支承位置、重力挠度、有效长度、旋转方式和量具接触点影响。要求越严,越应在图纸或检验协议里写清这些前提。另一点常被忽略:表面粗糙度与直线度分属不同层级,外观很亮不等于 Ra 合格,Ra 合格也不等于轴直,采购文件应把尺寸、几何公差、表面结构和外观分别列项。义欣磨光产品的粗糙度常规为 Ra ≤ 0.8 μm、镀铬产品为 Ra ≤ 0.4 μm;直线度常规为 Φ25 以上约 0.1 mm/m、以下约 0.2 mm/m。
询价时写清这些
- 产品名称、材料与状态:如 45# 磨光圆、45# 调质磨光圆、45# 镀铬硬轴、40Cr 调质镀铬棒、42CrMo 调质镀铬棒,写明是否调质、是否高频淬火。
- 直径与公差带:调质类从 Φ8 起,40Cr 调质磨光圆从 Φ5 起;Φ12 以上可选 0~-0.02、-0.01~-0.03、-0.02~-0.05 mm,45# 镀铬直线光轴 Φ12 起直线轴承配合常用 0~-0.02 mm。
- 直线度数值及测量条件:基准长度、支承位置、有效长度、测量位置、量具接触方式。
- 表面与镀层:磨光 Ra ≤ 0.8 μm 或镀铬 Ra ≤ 0.4 μm;硬铬层单边 10~50 μm,硬铬层硬度可达 HV800+。
- 热处理与硬化层:调质硬度按牌号写明;高频淬火件写淬硬层 ≥ HRC55、有效硬化层约 2 mm。
- 工序顺序与加工余量:冷拉或剥皮交货、矫直、热处理、磨削的先后关系,以及最终尺寸留多少余量。
- 检测项目与判定方式:硬度、直线度、粗糙度分项列出,按图纸和订单确认。
- 长度与包装:整支 4 m、6 m、7.5 m、8.1 m,200 mm 以上可数控定尺切割,端面为锯切面;出口按气泡膜加木箱。
常见问题
交货时直线度合格,为什么加工后还会弯?
交货时测的是棒料当时的应力平衡状态。切削去除表层材料后,原有平衡被打破,残余应力释放使棒料弯曲,圆度和直线度随之下降。所以图纸和询价单要把加工余量、工序顺序与最终直线度一起写明,按成品状态确认。
磨光圆和镀铬棒的残余应力有区别吗?
区别主要在基体状态和前面的工序。硬铬层单边 10~50 μm,属于表面层;基体的应力状态取决于材料、是否调质或高频淬火以及磨削过程。选型先定基体:45# 磨光圆约 HRC17,45# 调质磨光圆为感应调质,表面硬度 HRC25~28 或 HRC28~32。
调质能消除残余应力吗?
不能简单理解为消除。淬火和回火本身会产生热应力、组织转变应力和硬化残余应力,调质改变的是基体组织与硬度,应力的最终状态取决于整条工序链。对直线度敏感的零件,应按图纸和订单约定检测项目与判定方式。
直线度要求写多少合适?
按功能、长径比和装配方式确定,并同时写清测量条件。义欣常规能力为 Φ25 以上约 0.1 mm/m、以下约 0.2 mm/m;更严的要求需要结合材料、热处理状态和加工余量,按图纸和订单确认。
结论
残余应力不是单一工序造成的:冷拉与矫直把应力写进棒料,切削把应力释放出来,淬火回火又重新分配应力,直线度也随之变化。采购和工程人员在询价时把材料状态、直径与公差、直线度数值及测量条件、热处理与硬化层、工序顺序与加工余量写清楚,验收时把尺寸、几何公差和表面结构分项判定,才能让图纸上的要求真正落到成品上。
本文由常州市义欣精密机械有限公司技术团队整理。文中涉及义欣产品的参数均为常规能力,具体以 yxrod.com 与双方确认的图纸、订单为准。