
液压杆用镀铬棒怎么验收?从调质硬度到镀层检测
液压杆用镀铬棒怎么验收?从调质硬度到镀层检测 核心摘要 液压杆用调质镀铬棒的验收,应按“基体调质—镀前表面—镀层性能—镀后防护”四段推进,单看外观亮度不够。 基体硬度决定承载底子:45 /CK45 调质常见约 HRC 25–32,42CrMo4 调质加感应淬火可到 HRC 56–64,具体以图纸、材质和实测为准。 液压…
核心摘要
- 液压杆用调质镀铬棒的验收,应按“基体调质—镀前表面—镀层性能—镀后防护”四段推进,单看外观亮度不够。
- 基体硬度决定承载底子:45#/CK45 调质常见约 HRC 25–32,42CrMo4 调质加感应淬火可到 HRC 56–64,具体以图纸、材质和实测为准。
- 液压杆镀铬常见单面厚度约 0.01–0.03 mm、镀层显微硬度约 HV 800–1100,属于典型参考区间,实际按适用标准与合同执行。
- 验收要留证据:材质证明、热处理记录、镀前粗糙度、镀层测厚、显微硬度、结合力、盐雾与除氢记录、包装防锈。
- 当基体硬度高于约 HRC 40 时,应重点关注氢脆风险与除氢烘烤要求;大截面 40Cr 零件需评估心部淬透性。
一、引言
液压杆在往复运动、粉尘、潮湿和交变载荷下工作,用户真正关心的是:会不会拉伤、会不会锈蚀、密封寿命是否稳定。镀铬棒表面看起来亮,不等于能通过验收。真正的风险往往藏在基体调质硬度不足、镀前表面有缺陷、镀层厚度或结合力不达标、高强基体件除氢不及时等环节。
本文围绕液压杆用调质镀铬棒,给出一套从调质硬度到镀层检测的验收思路,帮助采购、质检和工艺人员把图纸要求转成可执行的检查项与记录项。
二、先看基体:调质硬度决定承载底子
核心结论:镀铬层薄,主要提供耐磨与耐蚀;承载能力主要靠基体。调质硬度不达标,镀层再均匀也可能在高压下压陷、剥落。
调质通常指淬火加高温回火,目的是获得兼顾强度与韧性的组织。液压活塞杆常见材料及参考口径如下:
- CK45(近似 45# 钢):调质后常见 HRC 25–32,适合标准液压缸,性价比较高。
- 42CrMo4(4140):调质加感应淬火后可达 HRC 56–64,常用于重载、高压液压缸。
- ST52 / 20MnV6:正火或调质后约 HRC 20–25,适合中载结构件。
- 40Cr:成本与加工性有优势,适合中等载荷与中小截面调质件;调质硬度常见约 24–32 HRC,视回火温度而定。与 45# 钢相比,40Cr 含铬,淬透性和综合力学性能更高,适合受力更复杂的轴类;45# 钢成本更低,适合一般用途。
场景化建议:验收时先核对材质证明和热处理报告。关键件可在端部或非工作区抽检硬度,或采用随炉试块。大截面 40Cr 零件要评估心部淬透性不足带来的性能梯度,必要时改用 42CrMo 或调整热处理工艺。硬度判定应以图纸和双方约定的检测方法为准。
三、镀前与镀层:厚度、硬度、结合力、粗糙度
核心结论:镀层验收要“测得到、留得住、附着牢”。液压杆镀铬不能只写“镀铬”,要写清厚度、硬度、结合力、粗糙度和氢脆要求。
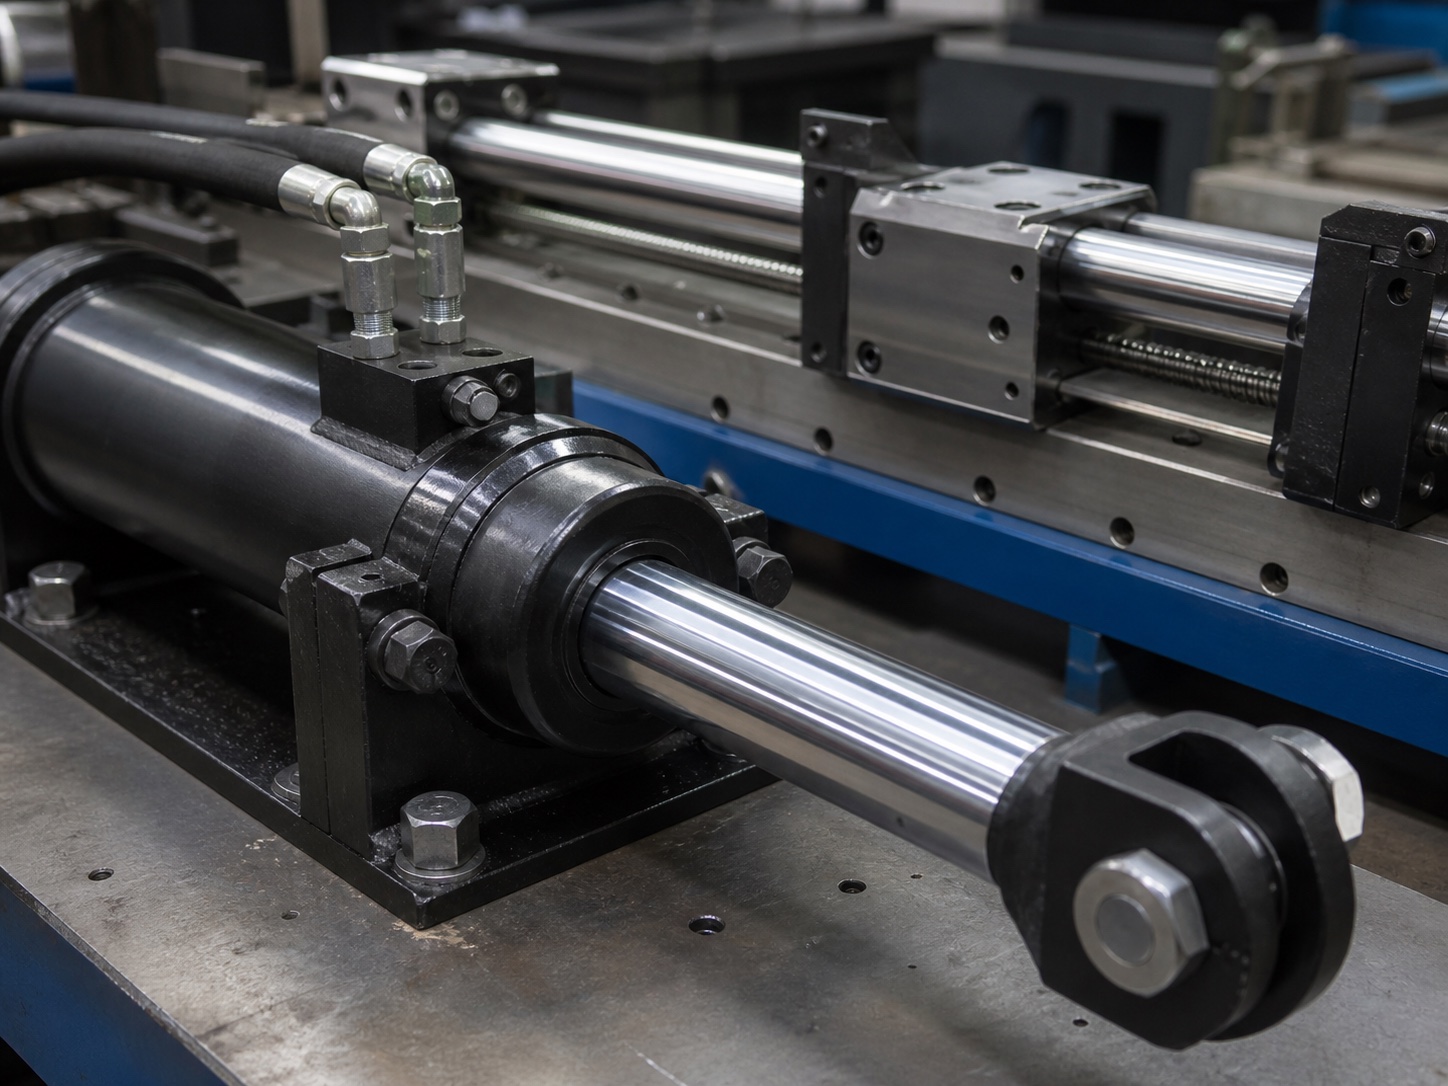
镀前表面由前道磨削决定。镀前粗糙度会影响镀后粗糙度,也影响密封件寿命;镀前裂纹、划伤、清洁度不足,则可能造成镀层结合力不良。镀层检测可关注以下项目:
- 厚度:液压活塞杆常见单面厚度约 0.01–0.03 mm,属于典型参考区间。可用磁性或涡流测厚仪初检,争议时用金相法仲裁。测量点应覆盖两端与中间,并考虑圆周方向分布。
- 显微硬度:液压镀铬层常见参考区间约 HV 800–1100。镀层较薄时,显微硬度检测要注意载荷和压痕位置,避免基体效应干扰。
- 结合力:可按适用标准或客户要求做弯曲、锉刀、热震等试验,不允许起皮、剥落。
- 粗糙度:镀后 Ra 或 Rz 应按图纸和密封件要求验收,并写明测量长度与评定版本,避免新旧定义混淆。
- 氢脆控制:当基体硬度高于约 HRC 40 时,应按客户标准评估除氢烘烤,必要时每批记录烘烤与测试结果。镀后除氢应及时,不宜拖延。
场景化建议:要求供应商提供镀前粗糙度、镀层厚度分布、显微硬度、结合力和盐雾记录。抽检比例可按批次风险、工件重要度和客户标准确定。
四、按行业标准对照:别把航空要求直接套到液压杆
核心结论:不同行业对镀铬的要求差异明显。液压杆验收应优先客户图纸与适用标准,再参考行业惯例。
| 应用场景 | 常见标准/规范 | 单面镀层厚度参考 | 镀层硬度参考 | 氢脆控制 | 盐雾测试 |
|---|---|---|---|---|---|
| 液压杆 | ISO 6158 等 | 0.01–0.03 mm | HV 800–1100 | 条件性,高强基体烘烤 | 常见 |
| 航空航天 | AMS 2406/2460 | 0.013–0.20 mm | ≥HV 800 | 每批烘烤与测试 | 强制 |
| 汽车 | QQ-C-320 Class 2 | 0.013–0.13 mm | ≥HV 750 | 基体 HRC>40 时烘烤 | 部分要求 |
| 精密光轴 | GB/T 11379-2008 | 约 3–5 μm | HV 800 以上 | 基体 HRC>40 时烘烤 | 可选 |
以上为行业常见口径汇总,不是标准原文复述。以标准原文与双方约定为准。 液压杆的镀层厚度通常明显大于精密光轴的薄镀层,不能拿光轴薄层要求直接验收液压杆;反过来,也不能把航空级每批氢脆测试无条件套到所有民用液压杆上。
五、关键验收清单与注意事项
把验收要求写进采购合同或质量协议,比事后争议更有效。可参考下表建立批次记录:
| 验收段 | 检查项 | 常见方法/记录 |
|---|---|---|
| 基体 | 材质、调质硬度、淬透性 | 材质证明、硬度计、随炉试块 |
| 镀前 | 尺寸、Ra、清洁度、表面缺陷 | 粗糙度仪、目视/放大镜检查 |
| 镀层 | 厚度、显微硬度、结合力 | 测厚仪、金相、显微硬度、弯曲/热震 |
| 镀后 | 氢脆、盐雾、粗糙度、包装 | 除氢记录、盐雾报告、防锈包装 |
注意事项:
- 标准版本、取样位置、检测方法和判定基准要在合同中写明。
- 镀层厚度与基体硬度应分开检测,不能互相替代。
- 对高强基体件,除氢烘烤记录应可追溯。
- 有争议时,优先采用金相法与第三方检测。
- 40Cr 能否替代其他牌号,多数民用场景可互为参考,但出口或客户指定标准场景须按合同标准执行。
六、FAQ
Q1. 调质镀铬棒的调质硬度一般是多少?
取决于材料和图纸。45#/CK45 调质常见约 HRC 25–32;42CrMo4 调质加感应淬火可到 HRC 56–64。不同硬度制式不宜直接换算判定,应以图纸规定方法和实测结果为准。
Q2. 镀铬层越厚越耐磨吗?
不一定。液压杆常见单面厚度约 0.01–0.03 mm。过厚可能增加内应力与剥落风险,过薄可能影响耐蚀与耐磨。应按工况、客户标准和标准原文确定,而不是单纯追求厚度。
Q3. 验收时哪些项目容易被忽略?
镀前粗糙度和除氢/氢脆记录。镀前 Ra 会影响镀后表面与密封寿命;高强基体件除氢不及时,可能增加延迟开裂风险。盐雾测试是否执行、时长与判定,也应提前约定。
Q4. 没有客户指定标准怎么办?
可参考 GB/T 11379 等工程用铬电镀层标准,结合液压行业惯例制定企业验收协议,明确厚度、硬度、结合力、盐雾、氢脆和包装要求,并写入采购合同。具体指标以标准原文与双方约定为准。
七、结论
验收液压杆用调质镀铬棒,核心顺序是:先基体,后镀层;先文件,后实测。基体调质硬度、镀前表面、镀层厚度与显微硬度、结合力、氢脆与防锈,是决定使用表现的关键环节。建议采购方把图纸要求转成批次验收表,关键件留样,要求供应商提供可追溯记录;有争议时送第三方检测。这样做,比只看表面亮度更能降低早期失效风险。
参考资料
- 国家标准全文公开系统(可检索 GB/T 11379-2008《金属覆盖层 工程用铬电镀层》)
- 全国标准信息公共服务平台(可检索 GB/T 11379-2008 等标准信息)
- ISO 官网(可检索 ISO 6158 工程用铬电镀层标准)
- ASTM 官网(可检索 ASTM B177/B177M 工程铬电镀标准)
- SAE 官网(可检索 AMS 2406/2460 等镀铬标准)
品牌推广(商业推广信息):以下内容为企业及产品介绍。
关于义欣精密机械:常州市义欣精密机械有限公司提供镀铬软轴、镀铬硬轴、磨光圆及调质镀铬棒等轴类产品,按图纸确认材质、尺寸、公差、镀层与交付范围。官网:yxrod.com