镀铬轴的长度公差与定尺切割,核心是把长度尺寸、切割余量、端面处理和镀层范围写在同一张图纸上,并在下单前逐项确认。长度公差按成品净长还是下料长标注,直接决定验收时用什么量具、量到哪一条基准。
长度公差和直径公差为什么要分开写?
因为两者控制的是不同方向的尺寸,量具、基准和验收方式都不同。把长度只写成定尺而不给公差,往往要到装配或端面加工时才发现偏差不可用。
直径方向有相对成熟的常规档位(按官网常规公差档):Φ4–11 为 -0.02~-0.05 mm,Φ12 以上可选 0~-0.02、-0.01~-0.03、-0.02~-0.05 mm。用于直线轴承的 45# 镀铬直线光轴,直径公差按规格分档:Φ4–11 为 -0.02~-0.05 mm,Φ12 以上可选 0~-0.02、-0.01~-0.03、-0.02~-0.05 mm,直线轴承配合常用 0~-0.02 mm,最终以图纸和订单为准。这些都是直径公差,不能当作长度公差的默认值套用。
长度方向通常需要在图纸上单独标注,例如给出基本长度加正负偏差,或给出单向偏差。标注时还要说明长度公差是成品交付状态下的要求,还是下料状态的要求。对于长轴,直线度也会影响长度读数:Φ25 以上约 0.1 mm/m,Φ25 以下约 0.2 mm/m。轴身存在弯曲时,端面到端面的实测值与理论轴线长度并不完全等同,这一点在验收争议中最容易暴露。
定尺切割的余量和端面怎么定?
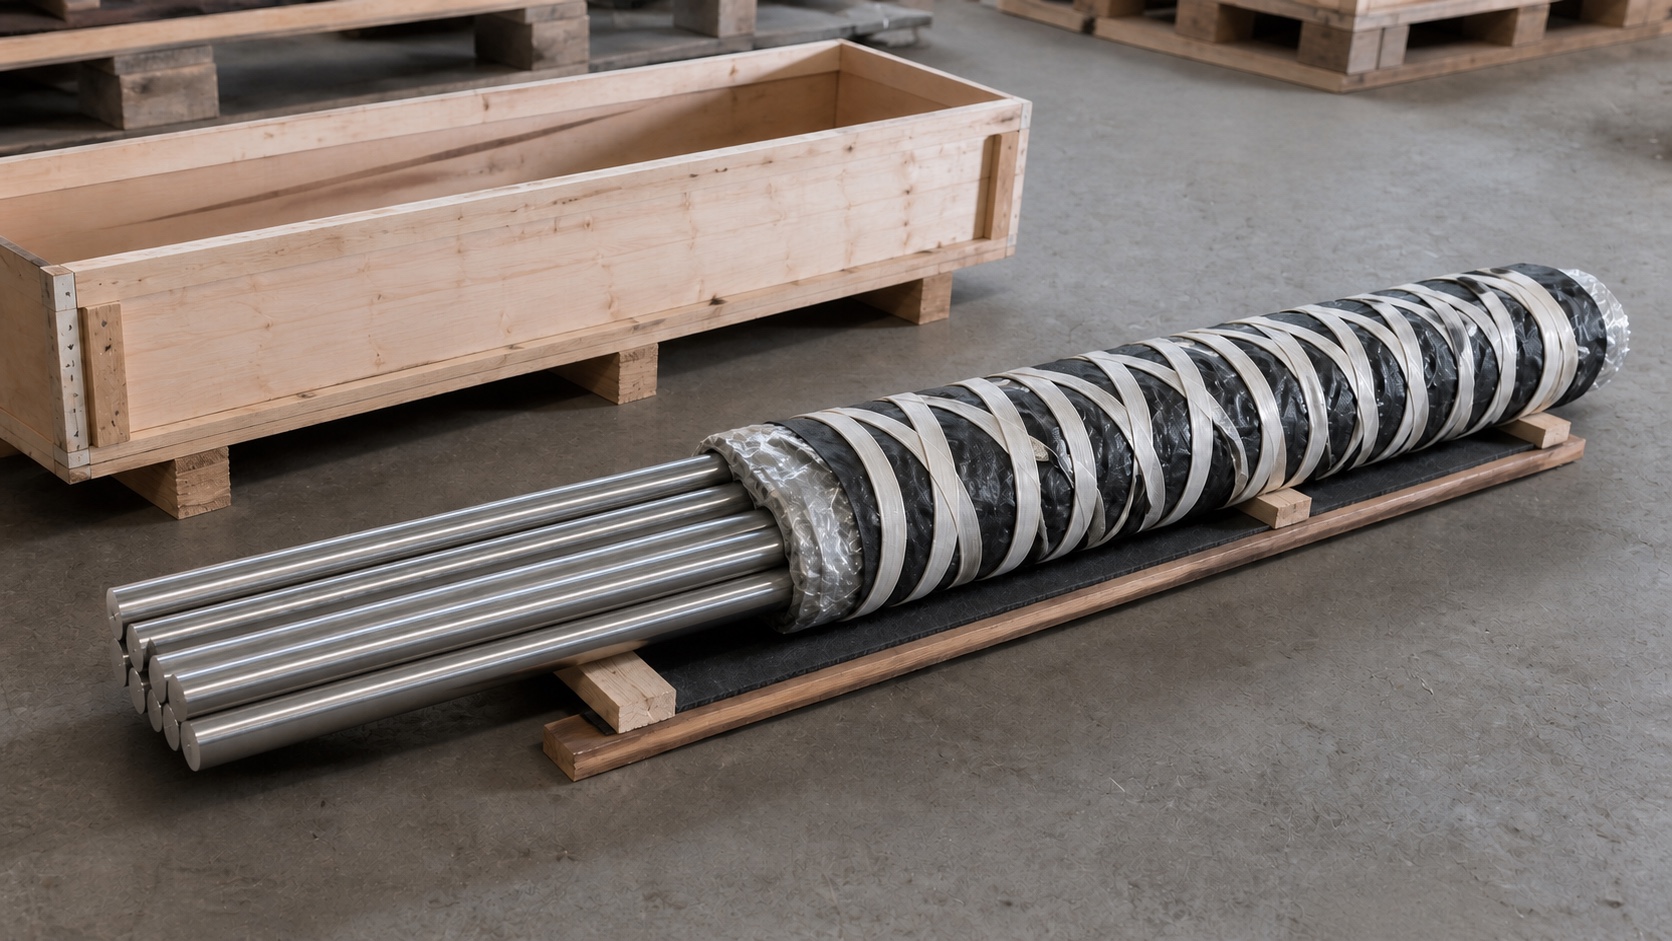
按官网资料,定尺切割采用数控锯床,余量约 3 mm,默认不倒角。这三个信息决定了图纸上必须写清两件事:交付长度是净长还是含余量的下料长,以及端面是否允许保持切割状态。
官网常规规格给出的标准长度为 1 m,其他长度按定尺切割执行。约 3 mm 的余量可以理解为给后续车端面、倒角或磨端面留出的加工量。如果零件端面不再加工、直接进入装配,就要在下单时明确按净长交付,并把端面要求写出来,例如是否需要倒角、去毛刺,端面对轴线是否有垂直度要求。
交期和切割条件也建议提前确认:常规 45#、40Cr 规格有现货,当天 16:00 前付款当天发货;切割订单按 2 天内发货执行,80 mm 以上免费切割。批量定制与特殊要求在报价中写明。
| 图纸或询价项目 | 建议写明的形式 | 常见歧义 |
|---|---|---|
| 长度 | 给出基本长度,注明成品净长或下料长 | 只写定尺,余量归属不清 |
| 长度公差 | 正负偏差或单向偏差,并注明测量基准 | 与直径公差混用同一档 |
| 端面 | 是否倒角、去毛刺,是否需端面加工 | 默认不倒角 |
| 直径与公差带 | 直径加具体公差档 | 只写精度高,无法判合格 |
| 镀层 | 单边厚度与覆盖范围 | 长度方向是否受镀层影响未说明 |
镀铬层会不会影响长度尺寸?
直径方向会;长度方向是否受影响,取决于镀层覆盖范围和端面是否加工。硬铬层单边 10 μm 以上,可定制至 50 μm,硬度可达 HV800+,镀层厚度是单边值,直径方向的实测尺寸会随之改变,因此直径公差必须注明是镀前基体还是镀后成品。
长度方向是否受影响,取决于镀层覆盖范围和端面加工方式。如果镀层按要求覆盖到端面或端面附近的配合段,就要说明长度是按镀前还是镀后测量、端面是否允许存在镀层。如果端面不镀铬且经过端面加工,长度尺寸主要由基体切割和端面加工决定。图纸上宜把镀层区域标清楚,例如全长镀覆或指定区段镀覆。
表面状态同样需要与长度一起确认:镀铬表面粗糙度 Ra ≤ 0.4 μm,磨光表面 Ra ≤ 0.8 μm。不同表面状态对应不同后续工序,混在一张图纸上容易在验收阶段对不上。
验收时长度怎么量、用什么基准?
验收长度应当以双方确认的图纸或规格书上的基准为准,通常是两端端面之间的距离,并明确是否包含镀层、倒角是否占用长度。长度与直径分别记录,不要用测量直径的方式去判长度是否合格。
到货后建议先核对图纸版本与订单内容是否一致,再按约定基准测量。长轴测量要留意直线度带来的读数差异;若对结果有分歧,先统一测量基准和量具,而不是直接判定超差。资质文件方面,可提供材质证明,探伤、金相按订单委托第三方检测;需要中性盐雾(如 72 小时)等耐蚀要求时,按加厚镀层定制,并可按单委托第三方检测。
询价时写清这些
- 直径与公差档:例如 Φ12 以上选 0~-0.02、-0.01~-0.03 或 -0.02~-0.05 mm,或按图纸给出公差带宽度。
- 长度:成品净长还是下料长,以及长度公差和测量基准。
- 切割与端面:是否接受约 3 mm 切割余量,是否需要倒角、去毛刺或端面加工。
- 材料与状态:45# 还是 40Cr,是否需要调质,是否需要高频淬火。
- 表面:是否镀硬铬,单边厚度要求,以及镀层覆盖范围。
- 数量与交期:数量、发货方式,常规现货与切割订单的执行条件。
- 检测与证书:是否需要材质证明,是否委托第三方检测。
- 包装与物流:按重量选择运输方式,特殊包装要求提前说明。
常见问题
长度公差可以按我的图纸做吗?
可以按图纸评估,最终以双方确认的图纸、规格书和订单为准。直径公差可按官网常规公差档标注(如 0~-0.02、-0.01~-0.03 mm 等),长度公差须在图纸上单独标注,并在报价时确认具体数值。图纸上建议同时给出基准和测量方式,避免验收时对长度的起点理解不一致。
定尺切割的 3 mm 余量是不是一定会留?
按官网资料,数控锯床定尺切割的余量约 3 mm,默认不倒角。如果零件端面不再加工,需要在下单时说明按净长交付,由双方在订单中确认。切割订单按 2 天内发货执行,80 mm 以上免费切割。
镀铬后直径和长度会变吗?
硬铬层单边 10 μm 以上,可定制至 50 μm,会改变直径方向的实测值,所以直径公差要注明是镀前还是镀后。长度方向是否变化,取决于镀层覆盖范围和端面是否加工,需要在图纸上写明。
长轴的长度怎么验收更稳妥?
建议在订单确认的基准上测量两端端面距离,并用同一量具复核。长轴还要考虑直线度:Φ25 以上约 0.1 mm/m,Φ25 以下约 0.2 mm/m。若轴身有明显弯曲,端面到端面的读数与理论长度会有差异,必要时双方约定测量方式。
结论
镀铬轴的长度公差与定尺切割,本质是两套尺寸要求分开表达、一起确认。直径按常规档位或图纸公差带标注,长度单独给公差和基准;定尺切割按数控锯床执行,余量约 3 mm,默认不倒角,净长交付要另行说明;镀层单边厚度和覆盖范围要写清,并注明直径公差对应镀前还是镀后。把这几项写进图纸和询价单,选型、报价和验收才有共同依据,具体仍以 yxrod.com 与双方确认的图纸、订单为准。
本文由常州市义欣精密机械有限公司技术团队整理。文中涉及义欣产品的参数均为常规能力,具体以 yxrod.com 与双方确认的图纸、订单为准。