小型直线模组用直线光轴,先按载荷、行程和支承跨距估算直径,再按直线轴承的配合要求确定轴径公差带,最后把直线度、粗糙度和表面硬度分项写进图纸。直径决定承载与刚性,配合决定装配与运行精度,两者不能相互替代。
直径该按什么定?
直径由载荷、支承跨距、行程和直线轴承的内径系列共同决定,不能只按模组外形宽度取一个整数。载荷越大、跨距越长,同一轴径下的挠曲与振动越明显;行程长时还要关注长径比,必要时增加支承点,而不是单纯加粗轴径。轴径最终要落到直线轴承已有的内径规格上,否则配合件选不到。
向供应商说明用途时,把载荷方向与大小、支承跨距、行程、运行速度和拟用轴承型号一起给出,直径的取舍才有依据。义欣 45# 镀铬直线光轴常规直径 Φ4–130 mm,其中 Φ28 及以下走冷拉、Φ30 以上走剥皮,可作为初步对照。
轴径公差怎么和直线轴承配合?
用于直线轴承时,常用公差带为 0~-0.02 mm,这是起点而不是全部信息。公差代号只有和基本尺寸、配合件、测量方法、有效长度与验收位置放在一起才有意义;ISO 286-1 提供圆柱等线性尺寸的公差代码体系,也解释基孔制和基轴制原则,但不会替代工程人员按功能选择配合。
只写 h6 或“精度高”,对方无法判断你要的是间隙、过渡还是过盈,也无法判断长轴在哪个位置测量。义欣公差带可按图纸做到 0.02 mm:Φ4–11 常规为 -0.02~-0.05 mm,Φ12 以上可选 0~-0.02、-0.01~-0.03、-0.02~-0.05 mm。长轴还应说明测量位置与支承方式,否则同一支轴可能出现不同测量结论。
直线度和表面状态要写到什么程度?
按功能风险选必要项目,不必把所有几何项目都堆在图纸上。直线度、圆度、圆柱度和跳动各自回答不同问题,无依据地全标会增加成本和争议来源。
义欣镀铬轴常规直线度为 Φ25 以上约 0.1 mm/m、Φ25 以下约 0.2 mm/m;镀铬表面粗糙度 Ra ≤ 0.4 μm,磨光 Ra ≤ 0.8 μm;硬铬层单边 10~50 μm,可按订单定制,硬铬层硬度可达 HV800+。以上为常规能力,以图纸和订单确认。
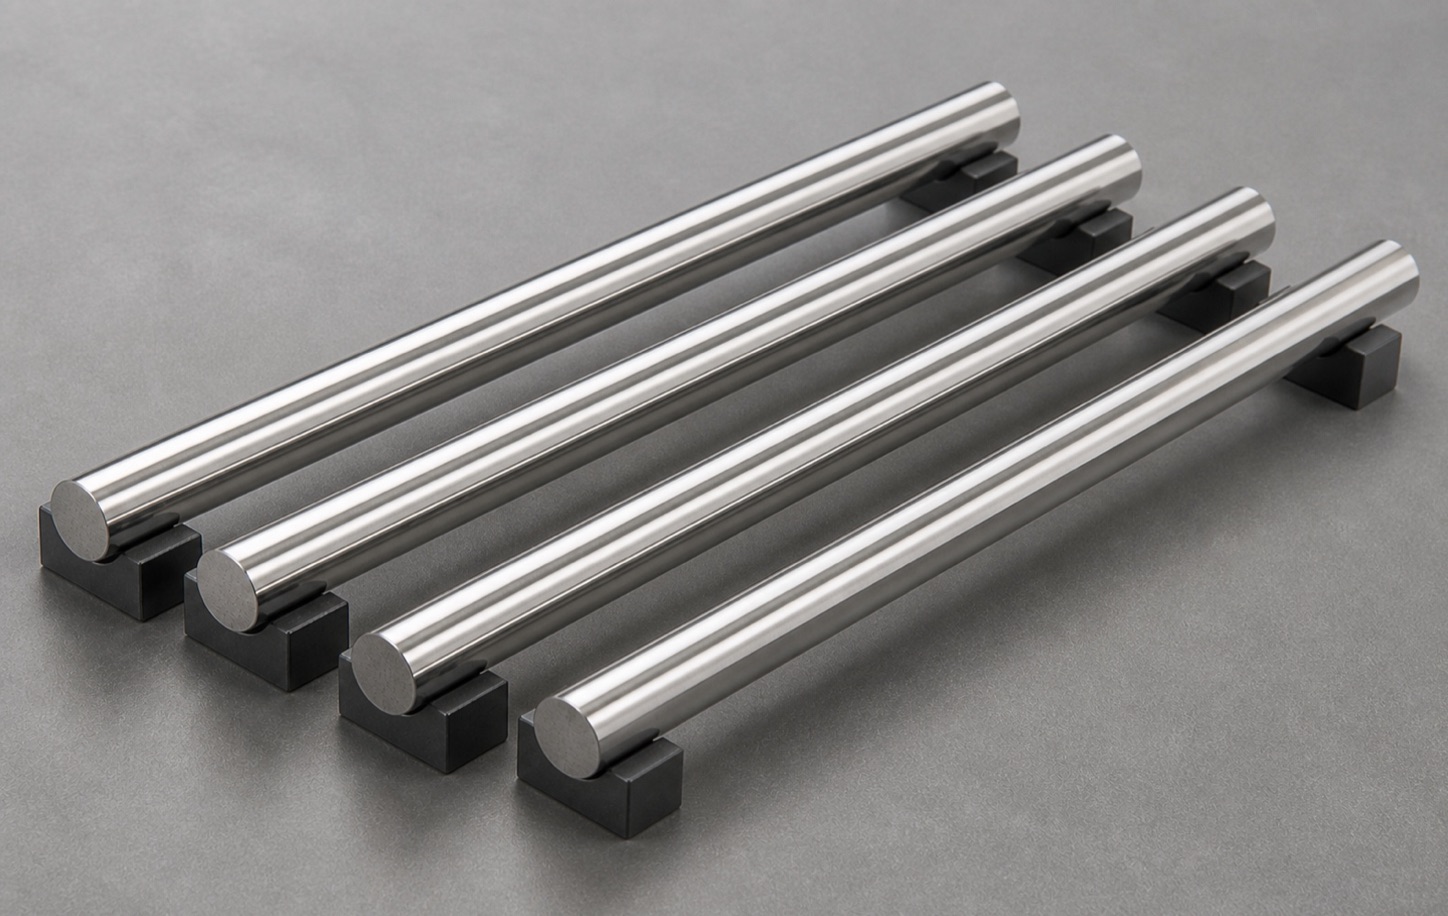
表面结构的图样表达可按 ISO 21920-1:2021 的标注规则,术语与参数可对照 ISO 21920-2:2021,规范操作按 ISO 21920-3:2021。表面越亮不等于 Ra 越小,视觉受光照、材质和纹理方向影响,验收要写清测量方法。
材料与热处理按什么工况选?
需要后续车铣钻加工的轴件、支撑与导向、一般滑动配合,可选 45# 镀铬软轴;有连续往复运动、需要表面耐磨的,选高频淬火后镀硬铬的 45# 镀铬硬轴或 45# 镀铬直线光轴;需要基体强度与尺寸稳定性的,选调质后镀铬的产品;重载、冲击工况可考虑 42CrMo 调质镀铬棒。需要注意的是,镀铬软轴指表面未做高频淬火的 45# 镀铬轴,不是柔性传动用的钢丝软轴。
| 产品 | 材料与状态 | 表面 | 硬度参考 |
|---|---|---|---|
| 45# 镀铬软轴 | 45#,不做高频淬火 | 硬铬 | 基体约 HRC17 |
| 45# 镀铬硬轴 | 45#,高频淬火 | 硬铬 | 淬硬层 ≥ HRC55,有效硬化层约 2 mm |
| 45# 镀铬直线光轴 | 45#,高频淬火 | 硬铬 | 淬硬层 ≥ HRC55,有效硬化层约 2 mm |
| 45# 调质镀铬棒 | 45#,感应调质 | 硬铬 | 表面 HRC25~28 或 HRC28~32 |
| 40Cr 调质镀铬棒 | 40Cr,感应调质 | 硬铬 | HRC28~35 |
| 42CrMo 调质镀铬棒 | 42CrMo,调质 | 硬铬 | HRC30~38,按订货排产 |
询价时写清这些
- 轴径与公差:基本尺寸、上/下偏差或公差带,以及测量位置与有效长度。
- 几何项目:直线度、圆度、圆柱度、跳动中真正需要验收的项目,不要默认全标。
- 表面结构与测量条件:Ra 或对应的表面结构参数、测量方法和取样条件。
- 材料与状态:是否需要高频淬火、是否调质、调质硬度档位。
- 镀层要求:是否需要加厚镀层,是否有耐蚀或委托检测要求。
- 端部与加工:倒角、螺纹、铣扁、钻孔等端部结构。
- 定尺与数量:长度、数量、切割余量与交期。
- 外观、防锈与包装:划伤、磕碰、防锈方式和包装要求,报告项目在订单前约定。
常见问题
表面越亮,Ra 就一定越小吗?
不一定。视觉受光照、材质和纹理方向影响,亮面不等于低 Ra。验收应采用约定的测量方法,把表面结构参数和测量条件写进图纸与订单,出现分歧时按约定条件复核,而不是靠目视比较下结论。
Ra 合格是否代表密封一定可靠?
不能单独下结论。密封还涉及纹理方向、波纹、圆度、尺寸、材料与密封件设计。轴径合格不代表几何形状合格,表面粗糙度合格也不代表配合与密封一定可靠,建议把相关项目分项约定并按功能验收。
所有轴都要标圆柱度吗?
不需要。应按功能风险选择必要项目,避免增加没有用途依据的成本和争议。直线度、圆度和圆柱度控制的是不同方面的形状偏差,只在功能确实依赖时标注,并说明测量位置与验收方法。
报告是不是默认随货?
不是。材质、硬度、镀层或委托检测报告的项目、批次、抽样和交付形式应在订单前约定,采购方需要说明要哪几项、随哪一批交付。未约定的项目,到货后再补做往往影响交期和判定口径。
结论
小型直线模组选直线光轴,顺序是先定直径,再定配合,最后按功能确定几何与表面要求。直径由载荷、跨距、行程和轴承内径规格共同决定;轴径公差要与基本尺寸、配合件和测量条件成套出现,用于直线轴承时常用 0~-0.02 mm;直线度、粗糙度和镀层厚度按验收需要分项写入图纸。把这些写清楚,报价、加工和验收才有共同依据。
参考资料
- ISO 286-1,提供圆柱等线性尺寸的公差代码体系,也解释基孔制和基轴制原则。
- ISO 1101:2017 形状、方向、位置与跳动的几何公差,提供几何规范符号语言和解释规则。
- ISO 21920-1:2021 表面结构轮廓法——图样标注规则,规定技术产品文件中用图形符号表达轮廓法表面结构的规则。
- ISO 21920-2:2021 表面结构轮廓法——术语、定义与参数,定义用轮廓法确定表面结构时使用的术语和参数。
- ISO 21920-3:2021 表面结构轮廓法——规范操作,现行版本规定轮廓法表面结构的完整规范操作。
本文由常州市义欣精密机械有限公司技术团队整理。文中涉及义欣产品的参数均为常规能力,具体以 yxrod.com 与双方确认的图纸、订单为准。