镀铬轴起皮通常不是铬层本身的问题,而是镀前残留油污、氧化皮、尖角毛刺或过度抛光造成结合力不足,也可能与除氢、镀后加工和验收方法有关。抓住前处理清洁度、表面纹理和结合力检测,能把起皮风险压到可控范围。
镀铬轴起皮,问题通常出在哪一步?
多数起皮案例要回到镀前。铬层与基体结合,靠的是清洁、活化的钢面与适当的实际接触面积。油、锈、氧化皮、抛光残留、尖角毛刺都会形成弱界面,在后续磨削、装配或受力时表现为起皮、剥落。
资料显示,表面清洁度不达标时,结合力不良是直接后果;尖角毛刺因尖端效应会导致局部过厚或烧焦;镀前过度抛光使表面纹理趋于各向同性且实际接触面积变小,反而对结合力不利。面积粗糙度参数中,Sdr 大于零表示纹理表面,数值越大实际表面积越大,通常有利于镀层附着。
给供应商的镀前基体要求可参考下表:
| 项目 | 要求 | 理由 |
|---|---|---|
| 表面粗糙度 | 基体表面粗糙度以图纸和订单确认 | 镀层不能弥补基体粗糙度缺陷 |
| 表面清洁度 | 无油、无锈、无氧化皮 | 否则结合力不良 |
| 尖角/毛刺 | 去除,倒角尺寸以图纸和订单确认 | 尖端效应导致局部过厚或烧焦 |
| 材质确认 | 提供炉号/硬度值 | 匹配镀前处理工艺,尤其合金钢 |
| 除氢需求 | 基体硬度较高时标注除氢需求,具体除氢规范按订单约定标准执行 | 防止氢脆断裂 |
前处理要做到什么程度才算合格?
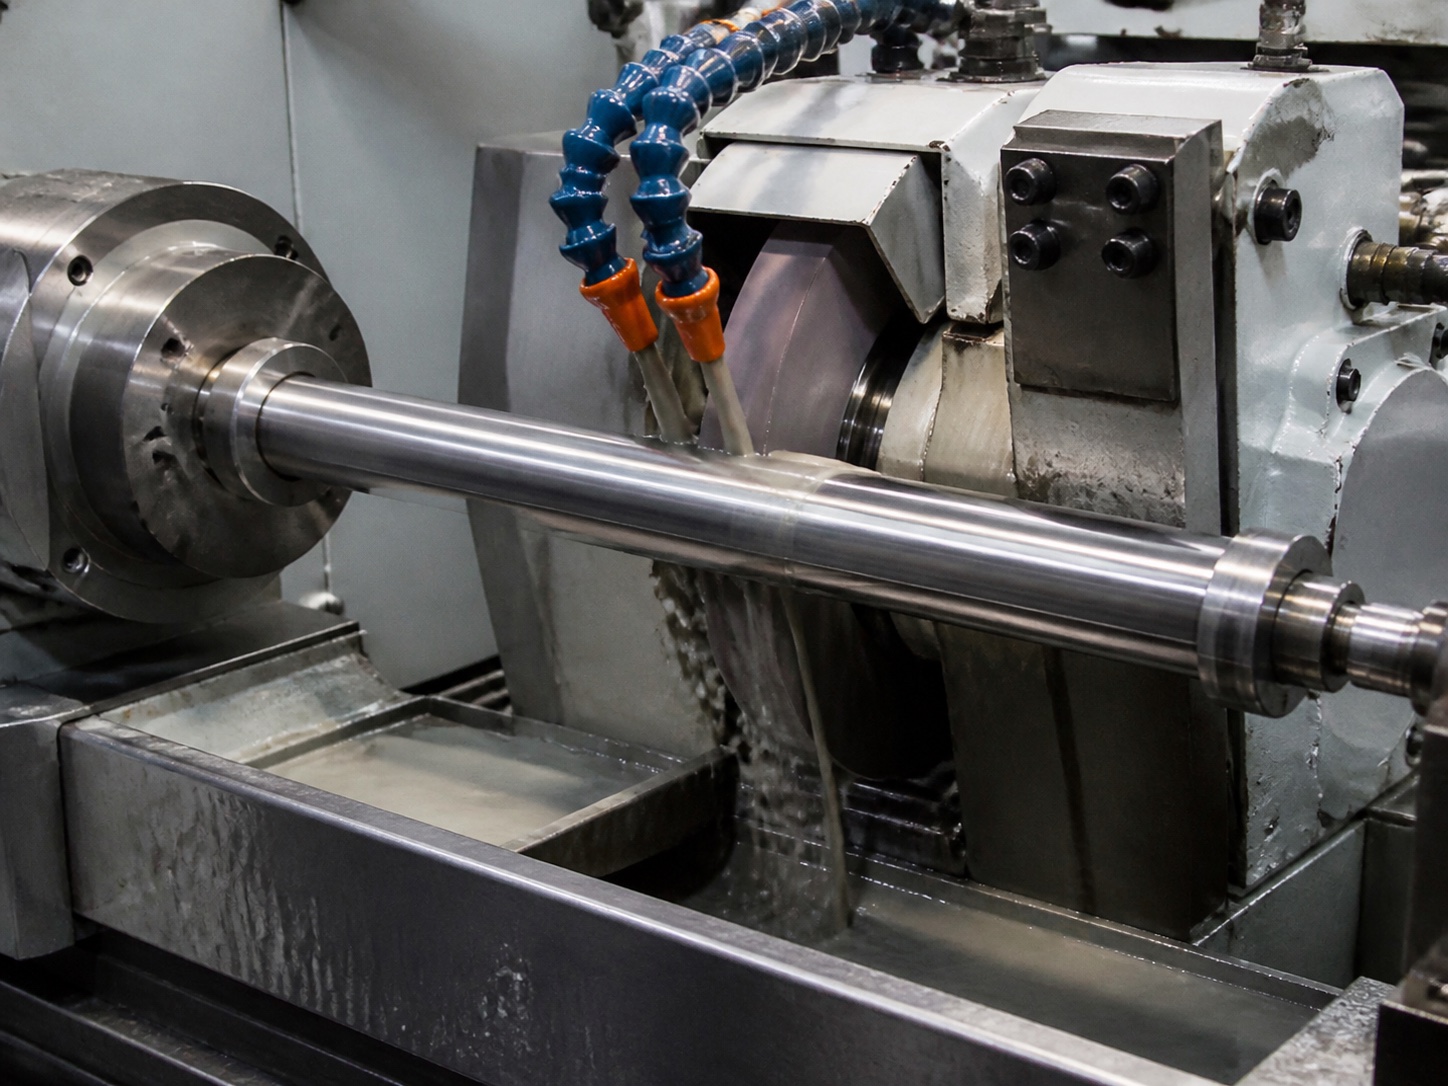
合格的前处理应做到清洁、粗糙度与纹理平衡、无尖角毛刺,并确认材质和除氢需求。除油、除锈、活化、水洗要连贯,避免工序间二次污染。基体硬度较高时,宜在图纸或订单中标注除氢需求(具体除氢规范按订单约定标准执行),除氢烘箱宜有温度均匀性和计时控制。
从结合力角度看,镀前基体表面宜保留适度的纹理;纹理不足时,镀层结合力容易变差。精密导向轴的最终表面常要求镀铬后 Ra ≤ 0.4 μm,但这是镀后结果,不能靠把镀前基体抛到没有纹理来实现。镀铬后表面粗糙度通常会恶化,镀态 Ra 常见在 0.6–1.2 μm(视镀层厚度与工艺而定,供参考),需要镀后抛光才能达到更细要求。
镀层厚度、硬度与结合力怎么验收?
验收要把外观、厚度、结合力、粗糙度、外径和硬度分开判定,不能只写一个硬度数字。外观通常全检;厚度、粗糙度、结合力、硬度按约定比例抽检;外径尺寸全检。结合力可用锉刀试验或热震试验,热震的温度与时间按所执行标准确定。硬度检测宜用显微硬度计,避免直接用 HRC 去判断硬铬层。
| 检验项目 | 抽检方式 | 方法或工具 | 判定要点 |
|---|---|---|---|
| 外观 | 全检 | 目视 | 无起皮、针孔、麻点、局部无镀层 |
| 厚度 | 按示例比例抽检 | 磁性测厚仪,或按双方约定的标准方法(磁性法/金相法等),仪器精度应满足厚度公差判定要求 | 按图纸厚度 |
| 结合力 | 按示例比例抽检 | 锉刀试验/热震试验(温度与时间按所执行标准确定) | 不起皮、不剥落 |
| 粗糙度 | 按示例比例抽检 | 粗糙度仪 | Ra ≤ 0.4 μm |
| 外径尺寸 | 全检 | 通止规/千分尺 | 按公差带 |
| 硬度 | 按示例比例抽检 | 显微硬度计 HV | 基体、硬化层和镀层分开测 |
表中抽检比例为示例比例,抽样方案按双方约定确定。
硬度值必须带标尺或试验方法,单点不代表整支轴。硬铬层与钢基体是不同对象,基体、硬化层和镀层应分别检测;换算值只宜作为有限参考,不能替代约定方法的实测。义欣的硬铬层常规单边 10 μm 以上,可定制至 50 μm,硬铬层硬度可达 HV800+,具体以图纸和订单为准。
询价时写清这些
- 基材与状态:45# 是否调质、是否高频淬火(高频淬火仅限镀铬硬轴与镀铬直线光轴);40Cr 只做调质状态;42CrMo 仅调质订货;目标硬度范围。
- 镀层类型与厚度:硬铬,单边厚度下限和上限,是否需要镀后抛光。
- 关键尺寸与公差:外径公差带、长度、直线度,以及配合用途。
- 表面粗糙度:镀铬面 Ra 目标,磨光面 Ra 目标。
- 结合力验收:是否做锉刀试验或热震试验,抽样比例和判定规则。
- 除氢要求:基体硬度较高时标注除氢需求(具体除氢规范按订单约定标准执行)。
- 硬度检测:标尺或方法、试验力、测量位置、次数,基体、硬化层和镀层分开。
- 前处理与来料状态:由哪一方负责除油除锈,是否提供炉号或硬度值。
常见问题
镀铬后表面粗糙度会变好吗?
不会。镀铬通常会恶化表面粗糙度,镀态 Ra 常见在 0.6–1.2 μm(视镀层厚度与工艺而定,供参考),需要镀后抛光才能达到 Ra ≤ 0.4 μm 或更细。义欣镀铬面常规可做到 Ra ≤ 0.4 μm,具体以图纸和订单为准。
结合力试验一定要做热震吗?
结合力抽检比例为示例比例,具体抽样方案按双方约定确定;方法包括锉刀试验和热震试验,热震的温度与时间按所执行标准确定。热震对高硬度薄壁件可能带来附加影响,是否采用、抽样多少,应在订单中约定。
为什么硬度不能只写一个数值?
硬度值必须带标尺或试验方法,单点不代表整支轴。硬铬层与钢基体是不同对象,基体、硬化层和镀层要分开检测;换算只宜作为有限参考,不能替代约定方法的实测。
45# 镀铬软轴和 45# 镀铬硬轴怎么区分?
45# 镀铬软轴不做高频淬火,基体约 HRC17;45# 镀铬硬轴先高频淬火后镀硬铬,淬硬层 ≥ HRC55、有效硬化层约 2 mm。按载荷、耐磨和直线轴承配合需求选,最终以图纸和订单为准。
结论
镀铬轴起皮的核心控制点在前处理和结合力,而不是在铬层外观上做文章。采购和工程人员应在询价阶段写清基材状态、除氢要求、镀层厚度、粗糙度、结合力验收方法以及硬度检测标尺,要求供应商把基体、硬化层和镀层分开检测。前处理清洁、无油无锈无氧化皮、尖角毛刺去除、表面纹理适中,再配合合理的镀后抛光与抽检规则,才能把起皮风险控制到可验收的水平。
本文由常州市义欣精密机械有限公司技术团队整理。文中涉及义欣产品的参数均为常规能力,具体以 yxrod.com 与双方确认的图纸、订单为准。