镀铬轴到货验收,要把外观、尺寸和镀层三类项目分开检查并留下记录:外观判断有无影响装配的缺陷,尺寸按图纸公差和双方确认的测量方式复核,镀层按约定口径测厚并核对随货文件。三项都对应到订单上的确认值,验收结论才站得住。
到货外观检查先看什么?
先看表面状态,再看端面与包装,最后核对标识与随货文件;顺序固定下来,能减少漏项。
表面部分重点记录划伤、磕碰、压痕、锈斑、麻点、镀层起皮或局部发暗。镀铬轴在运输环节最容易出现的是磕碰和局部擦伤,这类缺陷往往集中在中段和两端支撑位置,开箱后应整根转动查看,而不是只看朝上一面。端面检查包括倒角是否完整、有无毛刺、中心孔或端面加工痕迹是否与图纸一致。
包装与标识同样属于验收范围。合格的外包装应当能避免轴与轴之间直接摩擦,长轴应有防弯措施;每根或每捆的标识应能与材质、规格、批号对应上。义欣的镀硬铬与机加工(车、铣、螺纹)由长期合作厂按义欣规格完成;可提供材质证明,第三方检测按需委托。到货时把随货文件与实物标识对齐,是后续追溯的前提。
外观判定不宜只凭个人手感。建议在订单或封样阶段约定可接受的外观边界,例如允许的轻微色差范围、不允许出现的缺陷类型,避免到货后双方对同一处痕迹给出不同结论。
直径和直线度怎么测才算数?
答案是把测量位置、量具和判定口径写进订单,并按同一套方法复测。
直径测量建议在同一截面互相垂直的两个方向各测一次,并沿长度方向取两端和中间多个位置。只测一个点、一个方向,无法反映实际形状偏差。量具需在校准有效期内,测量前确认量具与工件温度接近,读数方式统一。对于需要配合的轴,还要注意图纸上写的是基本尺寸还是带偏差的极限尺寸。
直线度一般在平台或 V 型块上配百分表测量,记录全长读数或折算到每米。义欣的常规能力是 Φ25 以上约 0.1 mm/m、Φ25 以下约 0.2 mm/m,具体以图纸和订单确认为准。
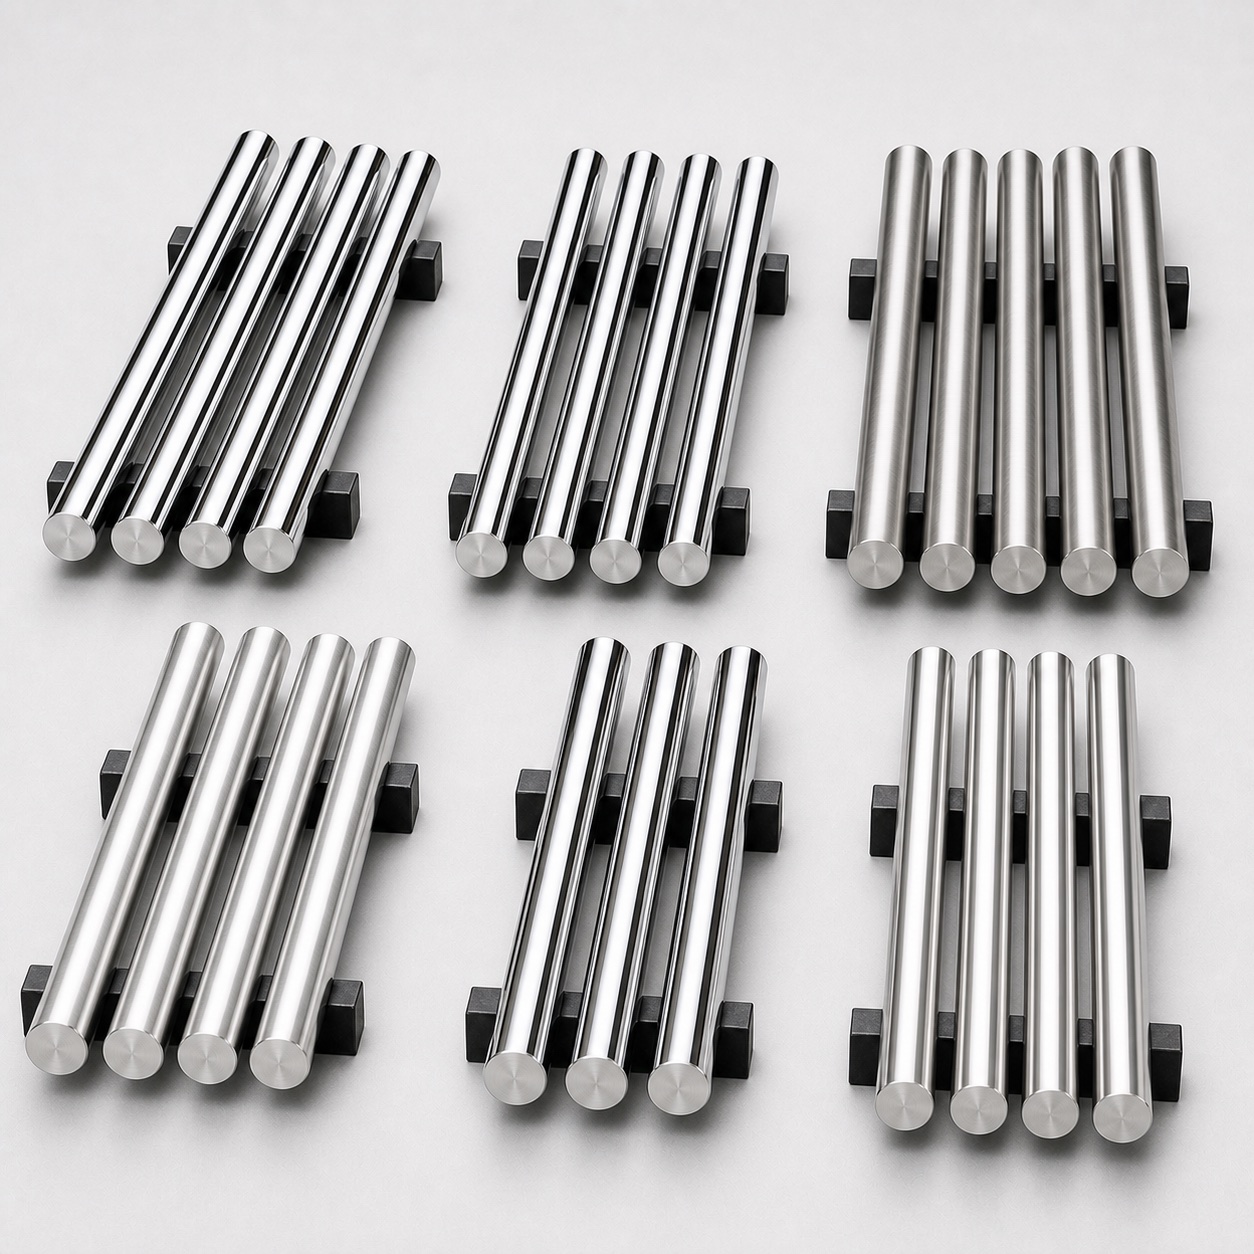
直径公差分档可参考下表,以图纸和订单确认:
| 直径范围 | 可选公差带 | 说明 |
|---|---|---|
| Φ4–11 | -0.02~-0.05 mm | 此区间按该档执行 |
| Φ12 以上 | 0~-0.02 mm | 常用于直线轴承配合 |
| Φ12 以上 | -0.01~-0.03 mm | 中等配合 |
| Φ12 以上 | -0.02~-0.05 mm | 偏松配合 |
常备直径范围为 Φ4–140 mm,定做可至 Φ200 mm,其中直线光轴常备 Φ4–130 mm,其余规格以官网各产品页或订单确认为准;公差带宽度可按图纸做到 0.02 mm。验收时如果只写 h6 或笼统的精度要求,复测口径就容易分歧,应直接写上下偏差。
硬铬层厚度和硬度怎么确认?
厚度按约定的单边口径和测量位置确认,硬度要区分镀层硬度与基体硬度,两者不能用同一份数据替代。
镀层测厚一般用磁性测厚仪在现场做快速复核,需要更高确定性时可委托检测机构做金相法。无论用哪种方法,都应事先约定测量位置与点数,例如两端与中部各测若干点,并明确是单边厚度还是直径增量。义欣的常规能力为硬铬层单边 10 μm 以上,可定制至 50 μm,硬铬层硬度可达 HV800+,最终以图纸和订单确认。单边厚度与直径增量混用,会让同一根轴得出不同结论。
基体硬度取决于产品路线,可对照下表理解:
| 产品路线 | 基体状态 | 硬度参考 |
|---|---|---|
| 45# 镀铬软轴 | 不做高频淬火 | 基体约 HRC17 |
| 45# 镀铬硬轴 | 高频淬火后镀硬铬 | 淬硬层 ≥ HRC55,有效硬化层约 2 mm |
| 45# 调质镀铬棒 | 调质后镀硬铬 | 调质基体 HRC25~28 |
| 40Cr 调质镀铬棒 | 调质后镀硬铬 | 调质基体 HRC28~35 |
硬度检测会留下压痕,通常不宜在成品工作面上随意打点。询价阶段就要谈妥检测方式、检测位置和是否允许破坏性取样,否则到货时检测手段与验收要求容易对不上。
询价时写清这些
- 直径与上下偏差,不写 h6 或精度要求这类笼统表述
- 长度、定尺方式与切割余量
- 材料与状态,即 45#、40Cr 或 42CrMo(42CrMo 仅调质订货、1 吨起),是否调质、是否高频淬火
- 镀层单边厚度、测量位置与判定口径
- 基体硬度与镀层硬度要求,以及允许的检测方式
- 直线度、粗糙度要求(镀铬常规 Ra ≤ 0.4 μm,磨光常规 Ra ≤ 0.8 μm)
- 检测项目、由谁检测、报告形式,以及材质证明是否需要
- 包装方式、标识内容与到货验收的异议期限
常见问题
到货验收要抽检多少根?
抽样数量通常由双方在订单或技术协议中约定,图纸和合同没有写明时,建议按规格、批次和用途商定后补进订单,再开始复测。全检与抽检的成本和判定结论不同,事前说清比事后争论更省事。
镀层厚度按单边还是直径增量写?
建议在图纸和订单中直接写明采用单边厚度还是直径增量,并注明测量位置和方法。两种口径描述的是同一层镀层,但数值相差约一倍,混用会让同一根轴得出合格与不合格两种结论。
表面有轻微色差或痕迹算不合格吗?
不一定。判定要看是否影响装配、密封或外观功能,以及是否超出双方确认的图纸要求或封样。建议在订单阶段约定可接受的外观边界,或用封样作为比对基准,减少到货后的口径分歧。
第三方检测报告由谁安排?
可提供材质证明,第三方检测按需委托。由供方委托还是需方委托、费用归属与报告形式,都应在询价时一并确认。
结论
镀铬轴验收的关键不在于检查项多,而在于每一项都有可对照的确认值:外观对应双方约定的边界,尺寸对应图纸上的上下偏差和测量方式,镀层对应单边厚度、测量位置与硬度分项。把这三类项目写进询价单和订单,到货时按同一口径复测并留档,验收结论才可复核、可追溯。
本文由常州市义欣精密机械有限公司技术团队整理。文中涉及义欣产品的参数均为常规能力,具体以 yxrod.com 与双方确认的图纸、订单为准。