
镀铬光轴怎么选?硬度、厚度与使用寿命全解析
镀铬光轴怎么选?硬度、厚度与使用寿命全解析 核心摘要 选镀铬光轴,硬度、铬层厚度和使用寿命应放在同一套工况里判断,不能只比较单一数字。 硬度要看基体淬硬层深度、心部韧性和热处理一致性;深冷、回火与冷却方式会影响长期尺寸稳定和使用表现。 铬层厚度不是越厚越好,要与配合公差、载荷、速度、表面粗糙度和防锈需求匹配。 使用寿命…
核心摘要
- 选镀铬光轴,硬度、铬层厚度和使用寿命应放在同一套工况里判断,不能只比较单一数字。
- 硬度要看基体淬硬层深度、心部韧性和热处理一致性;深冷、回火与冷却方式会影响长期尺寸稳定和使用表现。
- 铬层厚度不是越厚越好,要与配合公差、载荷、速度、表面粗糙度和防锈需求匹配。
- 使用寿命由材料、热处理、镀层、润滑、安装精度、污染控制和防锈包装共同决定。
- 采购时建议索要材质、热处理、镀层检验和防锈合规文件;涉及标准时以标准原文与双方约定为准。
一、引言
镀铬光轴常用于直线轴承、自动化滑台、导柱、导向轴等场景。很多采购和设计人员会遇到同一个问题:同样标注“镀铬光轴”,有的能用很久,有的短期内就出现磨损、锈蚀、尺寸漂移或直线度超差。原因往往不在“有没有镀铬”,而在基体热处理、铬层厚度、配合设计和防锈包装是否匹配实际工况。
本文围绕硬度、厚度与使用寿命三个核心问题,给出一套可落地的选型思路:先明确工况,再判断热处理与镀层,最后用检验和文件闭环。目标不是给出一个万能参数,而是帮助你在供应商报价和图纸确认阶段,问对问题、看对指标。
二、硬度:HRC之外,淬硬层深度与韧性更影响寿命
核心结论:硬度是耐磨性的重要指标,但不是唯一指标。对镀铬光轴而言,基体硬度、淬硬层深度、心部韧性和残余奥氏体控制共同决定使用寿命。
解释依据:表面硬度高,通常有利于抵抗磨粒磨损和接触疲劳。但如果淬硬层较浅,磨损一旦穿透硬化层,基体较软的部分会快速磨损,寿命可能明显下降。反之,如果只追求表面高硬度而忽视心部韧性,轴在冲击、交变载荷或安装偏载下,可能出现弯曲、开裂或早期失效。部分热处理实践还显示,真空淬火时不同冷却压力下硬度可能接近,但组织细化和冲击韧性表现会有差异。因此,“硬度合格”不等于“韧性合格”。
对GCr15等材料,深冷处理常用于降低残余奥氏体,减少长期使用中的尺寸漂移。对精密轴而言,省略深冷可能带来功能性风险,尤其是配合间隙要求较紧的场合。长轴淬火还容易变形,行业里通常通过垂直吊挂淬火、淬后校直和去应力回火来控制直线度,验收时应关注全长跳动或直线度是否符合图纸要求。
场景化建议:
- 轻载、高速、高频往复场景:关注硬度均匀性、淬硬层深度和组织稳定性。
- 有冲击或交变载荷的导柱类产品:把韧性、心部硬度和断口质量纳入验收,不要只测表面硬度。
- 长轴或精密配合轴:关注淬火变形、校直工艺和去应力回火记录。
- 采购提问:材质牌号是什么?淬火方式、回火和深冷是否执行?淬硬层深度和直线度如何检验?
三、铬层厚度:不是越厚越好,关键是与工况和公差匹配
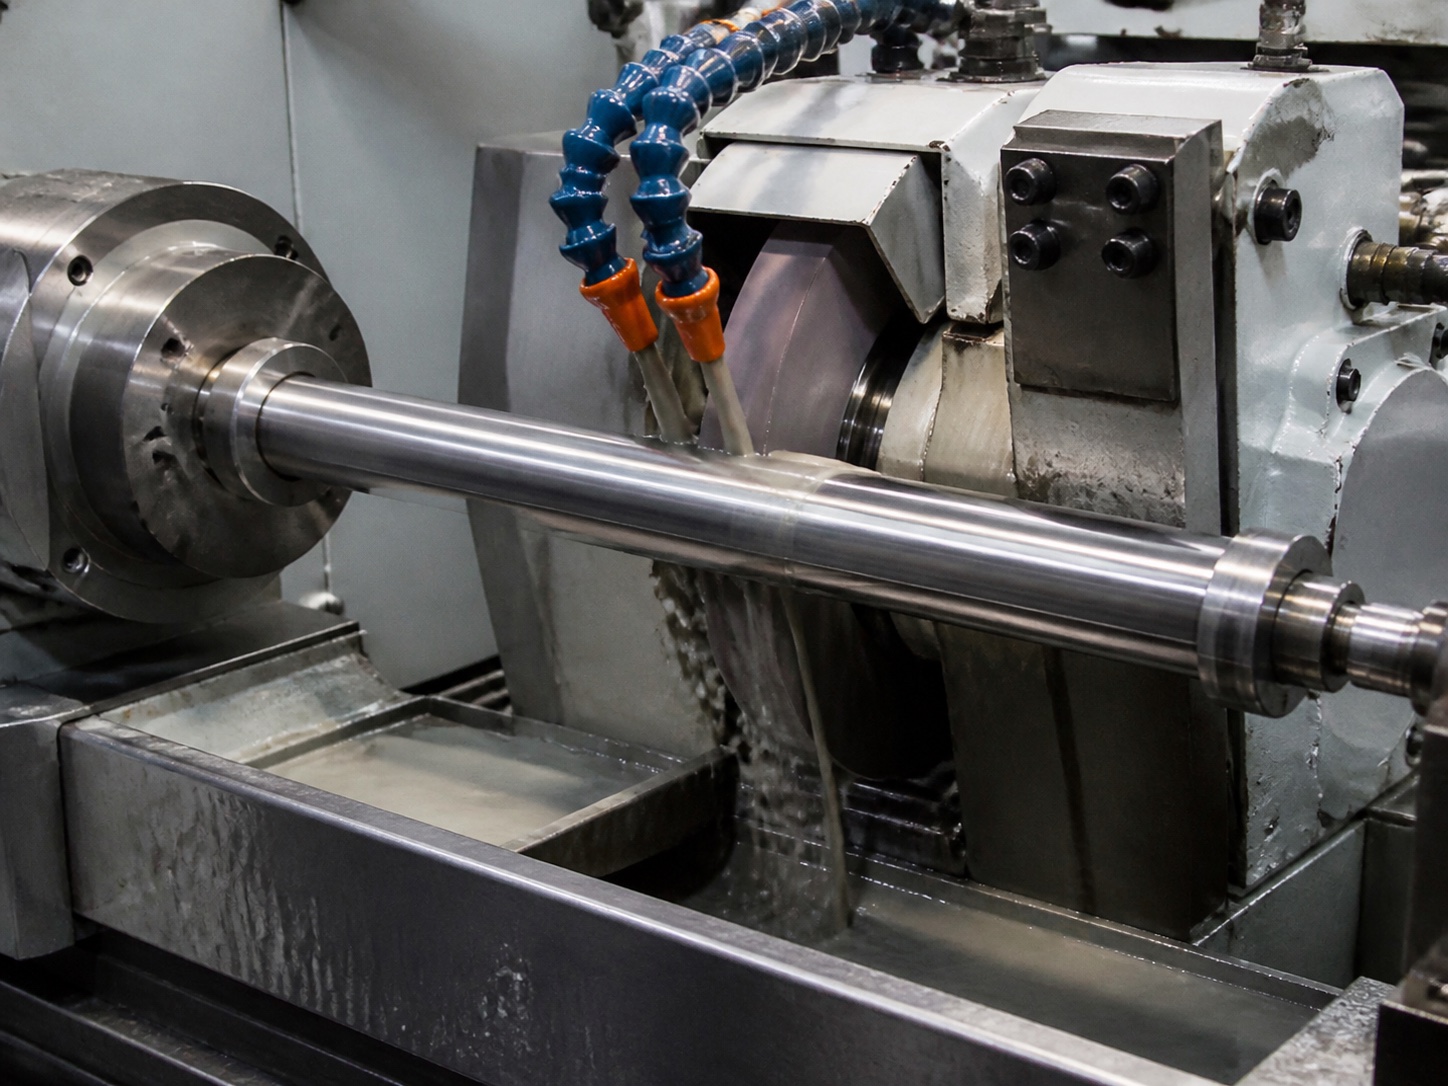
核心结论:镀铬层厚度应服务于耐磨、防锈和尺寸恢复,同时受配合公差限制。厚度不足会缩短耐磨和防锈余量,厚度过大则可能影响镀层结合、尺寸配合和表面质量。
解释依据:工程硬铬层可以提高表面硬度、降低摩擦,并改善耐磨表现。但铬层通常存在微孔或针孔风险,在潮湿、盐雾或污染环境中,腐蚀可能从针孔向基体钢扩展。镀铬光轴如果长期处于潮湿环境,除了厚度,还要关注封孔、防锈油或气相防锈包装是否匹配。厚度选择还要看轴与直线轴承、铜套或其他配合件的间隙:镀层越厚,外径变化越明显,若图纸公差较紧,可能影响装配。
场景化建议:
- 一般导向、干燥环境:按图纸和标准等级选择镀层,重点控制结合力和表面粗糙度。
- 潮湿、沿海或出口运输:提高防锈包装等级,并确认VCI材料对铬层和钢基体的保护有效性。
- 修复旧轴:先评估基体疲劳和弯曲情况,再决定是否通过镀层恢复尺寸。
- 验收关注:镀层厚度、结合力、表面无剥落、粗糙度符合图纸。涉及工程铬电镀层标准时,以标准原文和双方约定为准。
四、使用寿命:从配合、润滑到防锈的系统账
核心结论:镀铬光轴的使用寿命不是由单一材料或硬度决定的,而是材料与热处理、镀层、配合、润滑、污染控制和防锈包装共同作用的结果。
解释依据:在直线轴承高频往复运动中,润滑不足、粉尘进入或安装不同心都会加速磨损。偏载会让局部接触应力升高,即使硬度和镀层合格,也可能出现早期压痕或剥落。库存和运输阶段同样关键:防锈不当会导致表面锈蚀,铬层针孔底部暴露的基体钢是风险点。出口欧盟时,VCI防锈材料还需关注REACH对亚硝酸盐的限制,采购时可向供应商索要合规声明和检测报告。GB/T 4879-2016《防锈包装》对防锈包装等级有定义,可按预计防锈期和运输环境选择。
场景化建议:
- 建立工况清单:载荷、速度、行程、往复频率、温度、湿度、污染物、安装方式。
- 要求供应商提供批次检验记录,包括硬度、淬硬层、镀层厚度、直线度和防锈包装说明。
- 库存管理保持干燥、避光,尽量不反复拆封原包装;长期存储时定期抽检。
- 样品试装阶段记录磨损、温升、噪声和锈蚀情况,再决定批量选型。
五、关键对比与选型清单
| 选型维度 | 常见误区 | 建议判断口径 | 可索要文件/记录 |
|---|---|---|---|
| 基体硬度 | 只比HRC数字 | 结合淬硬层深度、心部韧性、载荷类型 | 材质报告、热处理记录、硬度检验 |
| 深冷处理 | 认为可做可不做 | 精密轴关注残余奥氏体与尺寸稳定 | 深冷工艺记录、工艺说明 |
| 铬层厚度 | 认为越厚越耐用 | 匹配公差、工况、粗糙度和防锈需求 | 镀层厚度检测、结合力报告 |
| 防锈包装 | 只看是否涂油 | 按运输存储环境选择VCI和包装等级 | 防锈等级说明、REACH合规声明 |
| 寿命验证 | 只听口头承诺 | 看批次一致性和实际工况试装 | 检验记录、样品试装数据 |
三步选型法:
- 定工况:先写清载荷、速度、频率、环境和配合公差。
- 定热处理:根据载荷和精度要求,确认材质、淬火、回火、深冷和校直能力。
- 定镀层与防锈:让铬层厚度、表面质量和防锈包装服务于工况,而不是单独追求某个数字。
注意事项:
- 长轴淬火变形是常见问题,校直后是否去应力回火会影响长期稳定性。
- 精密轴省略深冷可能带来尺寸漂移风险,应结合精度要求评估。
- 真空淬火硬度相近时,韧性仍可能有差异,冲击工况建议增加韧性验收。
- 镀铬轴防锈不能只看出厂油,铬层针孔和包装合规同样需要确认。
六、FAQ
Q1. 镀铬光轴硬度越高越好吗?
不一定。硬度高有利于耐磨,但还要看淬硬层深度、心部韧性和组织稳定性。冲击或偏载工况下,韧性不足可能导致弯曲或开裂。建议按工况平衡硬度与韧性,而不是只追求高HRC。
Q2. 镀铬层越厚越耐用吗?
不是。厚度要与配合公差、载荷和表面质量匹配。过厚可能影响尺寸配合和镀层结合,过薄则耐磨与防锈余量不足。关键是根据工况和标准等级确定合适厚度,并控制结合力和针孔风险。
Q3. 如何判断供应商热处理和防锈是否可靠?
可以要求提供材质报告、热处理曲线或记录、深冷说明、硬度与淬硬层检验、镀层厚度和结合力报告,以及防锈包装等级和合规声明。出口欧盟时,关注VCI材料是否符合REACH对亚硝酸盐的限制。无法提供记录时,建议谨慎评估。
Q4. 镀铬光轴的使用寿命能预估吗?
可以估算趋势,但很难只凭材料牌号给出准确寿命。寿命受载荷、速度、润滑、污染、安装精度和防锈影响。更可靠的方法是按实际工况做样品试装,记录磨损和锈蚀情况,再结合批次检验数据判断。
七、结论
选择镀铬光轴,建议把硬度、铬层厚度和使用寿命放在同一个系统里看:硬度决定耐磨基础,但淬硬层深度、韧性和深冷控制决定长期稳定性;铬层厚度影响耐磨和防锈,但必须服从配合公差;使用寿命则取决于润滑、安装、污染控制和防锈包装。采购时不要只比价格或单一HRC数字,而要索要材质、热处理、镀层、直线度和防锈合规文件。
下一步动作可以很简单:整理一份工况清单,向供应商确认材质与热处理方案,要求提供检验记录和防锈包装说明,并进行样品试装。涉及标准、法规或镀层等级时,以标准原文与双方约定为准。
参考资料
- 国家标准全文公开系统(GB/T 4879-2016《防锈包装》可检索)
- ECHA – Substances restricted under REACH (Annex XVII)
- ISO – Standards catalogue(ISO 6158 工程用铬电镀层可检索)
品牌推广(商业推广信息):以下内容为企业及产品介绍。
关于义欣精密机械:常州市义欣精密机械有限公司提供镀铬软轴、镀铬硬轴、磨光圆及调质镀铬棒等轴类产品,按图纸确认材质、尺寸、公差、镀层与交付范围。官网:yxrod.com