镀铬轴表面的麻点和针孔,多数不是铬层本身长出来的,而是基体缺陷、前处理残留和电镀过程气体滞留共同放大的结果。镀铬层几乎不具备填充能力,基体上任何微小的凹坑、油膜或锈点,镀后都会以点状缺陷的形式显现出来。
麻点和针孔到底来自哪一层?
先给结论:很多麻点、针孔在镀前就已经埋下,镀铬只是把它们保留、甚至放大。镀铬是电解沉积过程,镀层沿基体表面逐层生长,不能弥补基体粗糙度缺陷,因此基体的砂眼、夹杂、深划伤和锈蚀小坑,镀后依然是凹点。
前处理残留是另一类来源。除油不彻底、酸洗不到位或活化不足,会让局部表面无法正常沉积铬层,表现为成片或散布的点状漏镀、发花。接着是电镀过程本身:工件表面滞留的氢气泡会挡住离子沉积,形成细小的针孔;镀液杂质、电流密度偏高则会造成局部粗糙和烧焦,抛光后留下麻点痕迹。
从形态上可以做初步区分。镀前可见、抛光后仍残留的凹坑,多属于基体带来的麻点;分布随机、针尖状的细小孔洞,常与气泡滞留和镀液洁净度有关。两类缺陷在外观验收时通常一并检查,常规外观要求一般包括无起皮、无针孔、无麻点、无漏镀,具体验收项目与判定限值以双方确认的图纸和订单约定为准。
镀前基体要控制到什么程度?
基体的粗糙度、清洁度和倒角处理,是决定镀后外观的三道硬门槛。镀前基体条件通常按下面的项目向供应商提出:
| 项目 | 要求 | 理由 |
|---|---|---|
| 表面粗糙度 | 基体表面均匀,无深划伤与锈蚀凹坑,具体以图纸和订单确认 | 镀层不能弥补基体粗糙度缺陷 |
| 表面清洁度 | 无油、无锈、无氧化皮 | 否则导致结合力不良 |
| 尖角与毛刺 | 尖角毛刺全部去除并倒角,具体倒角尺寸以图纸和订单确认为准 | 尖端效应造成局部过厚或烧焦 |
| 材质确认 | 提供炉号与硬度值 | 便于匹配镀前处理工艺,尤其合金钢 |
| 除氢需求 | 结合工件用途与电镀工艺判断,具体以图纸和订单确认 | 可能有助于降低氢脆风险 |
这张表的意义在于把外观缺陷的责任前移。只要基体粗糙度超标,后续无论电镀参数怎么调、抛光怎么补,都很难稳定做出均匀的镀铬面。高硬度基体还要额外留意,义欣的 45# 镀铬硬轴采用高频淬火后镀硬铬,淬硬层 ≥ HRC55,有效硬化层约 2 mm,这类基体在镀前处理和除氢安排上需要更严格的过程控制。
电镀过程哪些参数会把缺陷放大?
槽液温度、整流器输出、除氢和挂具布置,是电镀现场容易被忽略的项目,核查时应尽量落到可查记录上:槽液温度宜在工艺要求的范围内,并可参考温控仪校准记录;整流器纹波系数按设备铭牌或检测报告核对;除氢烘箱配计时器,并现场开机验证温度均匀性;环保方面,六价铬废水排放按排污许可证和近期监测报告核对。以上各项的具体控制数值需按标准原文、设备资料或工艺验证确认。
除了这些可查记录的项目,气泡排出和电流分布也会直接制造针孔和麻点。气泡排出方面,挂具装夹方式、工件朝向和搅拌不足时,氢气泡容易停留在朝下的表面和台阶附近,形成密集针孔。电流分布方面,尖角、毛刺和螺纹边缘电流集中,会出现局部过厚、烧焦和粗糙,这些部位在镀后抛光时反而容易磨出斑点。
出口件还要考虑铬层本身的微孔特征。铬层存在针孔和微裂纹,防锈油能否完全覆盖会影响后续防护效果,包装前涂防锈油并按需要配合 VCI 防锈纸或防锈袋,是行业常见做法。义欣官网公布的出口包装为保护膜、钢带打捆,海运用木箱或托盘,额外的防锈材料要求应在询价时写明。判断海运风险时应结合包装方式和实际运输条件综合评估,而不是单看一项试验结果。
镀后抛光能不能把麻点修掉?
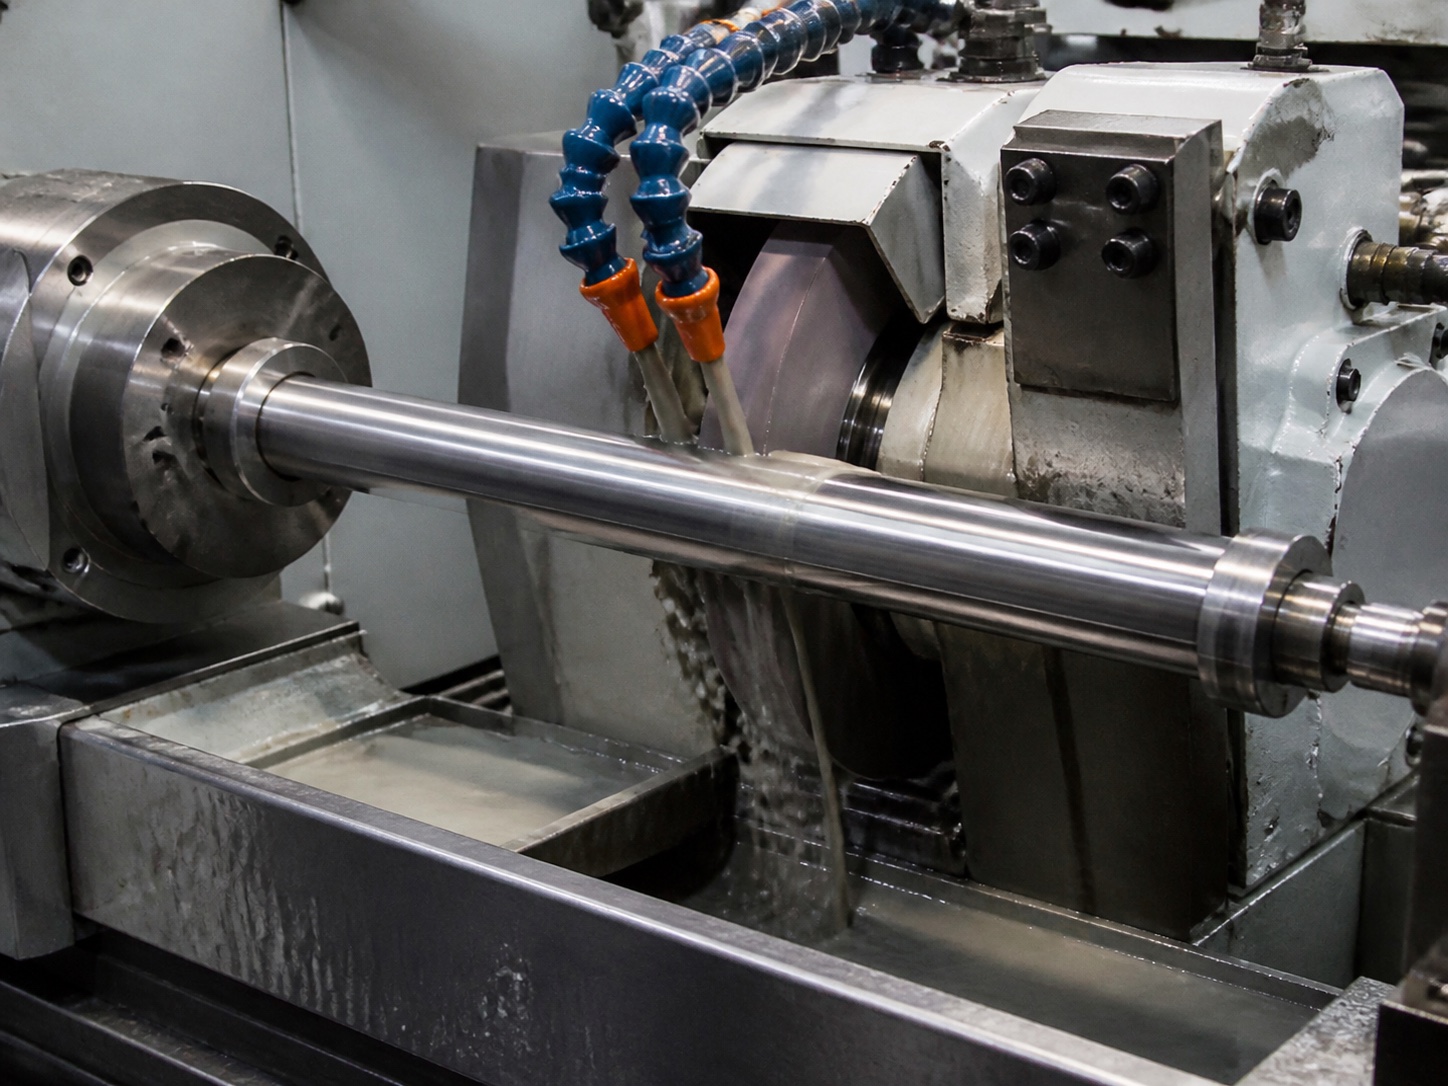
只能处理很浅的表面粗糙度,处理不了深凹坑。镀铬一般不会改善表面粗糙度,镀态粗糙度取决于镀前粗糙度和电镀参数,需要靠镀后抛光把表面做均匀。义欣镀铬产品的路线是镀硬铬后再抛光,常规粗糙度 Ra ≤ 0.4 μm。
抛光的去除量必须与铬层厚度匹配。义欣硬铬层单边常规在 10 μm 以上,可定制至 50 μm,但如果为了消除麻点而加大抛光量,很容易把铬层磨薄、局部露底,同时改变外径尺寸,让原本合格的公差超差。因此麻点要在镀前解决,抛光只承担把粗糙度做均匀、把尺寸做精准的角色。
义欣磨光产品常规 Ra ≤ 0.8 μm,硬铬层硬度可达 HV800+,具体以图纸和订单确认。镀硬铬和机加工由长期合作厂按义欣规格完成,回厂后义欣复核镀层厚度、直径和表面。
询价时写清这些
在图纸或询价单上把下面几项写清楚,有助于减少后续关于麻点、针孔的争议:
- 基体材质与状态,例如 45# 是否要求高频淬火;45# 调质件写明表面硬度选 HRC25~28 还是 HRC28~32,40Cr 调质件按 HRC28~35 写硬度要求。
- 镀前基体粗糙度与清洁度要求,包括无油无锈无氧化皮,粗糙度指标以图纸和订单确认。
- 硬铬层单边厚度要求,以及是否需要定制到更厚的范围;同时明确镀层硬度验收值。
- 外径公差带,例如 0~-0.02 mm 或 -0.02~-0.05 mm,Φ4–11 与 Φ12 以上的分档要分别标明。
- 镀后表面粗糙度要求,以及是否要求镀后抛光。
- 直线度要求:义欣常规按 Φ25 上下分档(Φ25 以上约 0.1 mm/m,以下约 0.2 mm/m),图纸上要给出明确数值。
- 尖角、毛刺和倒角要求,避免尖端效应造成的局部过厚和烧焦。
- 除氢要求:结合工件用途与电镀工艺判断,有需要时在图纸标注,并约定进炉时间要求。
- 外观验收方式与抽检比例,包括厚度、结合力、粗糙度、外径、硬度各自的检验方法。
常见问题
麻点和针孔是一回事吗?
不是。麻点多为凹坑状的点缺陷,根源常在基体砂眼、夹杂、深划伤或前处理残留;针孔多为细小的孔洞,常与工件表面滞留的氢气泡、镀液杂质有关。两者外观表现和成因不同,外观验收时通常一并检查,具体判定项目和限值以图纸和订单约定为准。
镀铬层做厚一点能盖住麻点吗?
不能。镀铬层沿基体表面生长,不具备填充凹坑的能力,基体粗糙度缺陷无法被覆盖。镀层加厚反而会放大尖端效应,让尖角处局部过厚甚至烧焦,后续抛光时又容易磨出新的斑点,所以解决问题的方向在镀前基体,而不是堆厚度。
镀后抛光能彻底消除麻点吗?
只能改善浅层粗糙度,消除不了深层凹坑。镀后抛光的目标是把 Ra 做均匀、把尺寸做精准,去除量必须与铬层厚度匹配。如果为了消麻点而加大抛光量,可能磨薄铬层甚至露底,也会改变外径尺寸,让公差超差,得不偿失。
验收时除了外观还要看什么?
通常还看厚度、结合力、粗糙度和外径:钢基体上的铬层厚度可用磁性法测厚仪测量,结合力按约定的定性方法检查,粗糙度用粗糙度仪,外径用千分尺或通止规。铬层硬度用显微硬度方法,不用 HRC 直接测薄镀层。义欣已公开的检测报告见官网质量页,结果只代表送检样品;订单有指定检测项目时,在询价中写明,报价里约定检测方法、项目与报告形式。
结论
镀铬轴的麻点和针孔,本质是镀前基体质量和过程控制水平的一面镜子。选型与询价阶段把基体状态、镀层厚度、公差分档、粗糙度、直线度、倒角和除氢要求写进图纸,验收阶段按外观加尺寸加性能三项控制,就能把这类缺陷压缩在可接受的范围内。铬层不负责修补,它只负责把已经做好的基体表面忠实呈现出来。
本文由常州市义欣精密机械有限公司技术团队整理。文中涉及义欣产品的参数均为常规能力,具体以 yxrod.com 与双方确认的图纸、订单为准。